马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
咬边是焊接缺陷之一,如图1所示。由于焊接工艺参数不当或操作方法不正确,施焊时沿焊趾的母材部位产生沟槽或凹陷,俗称咬肉。
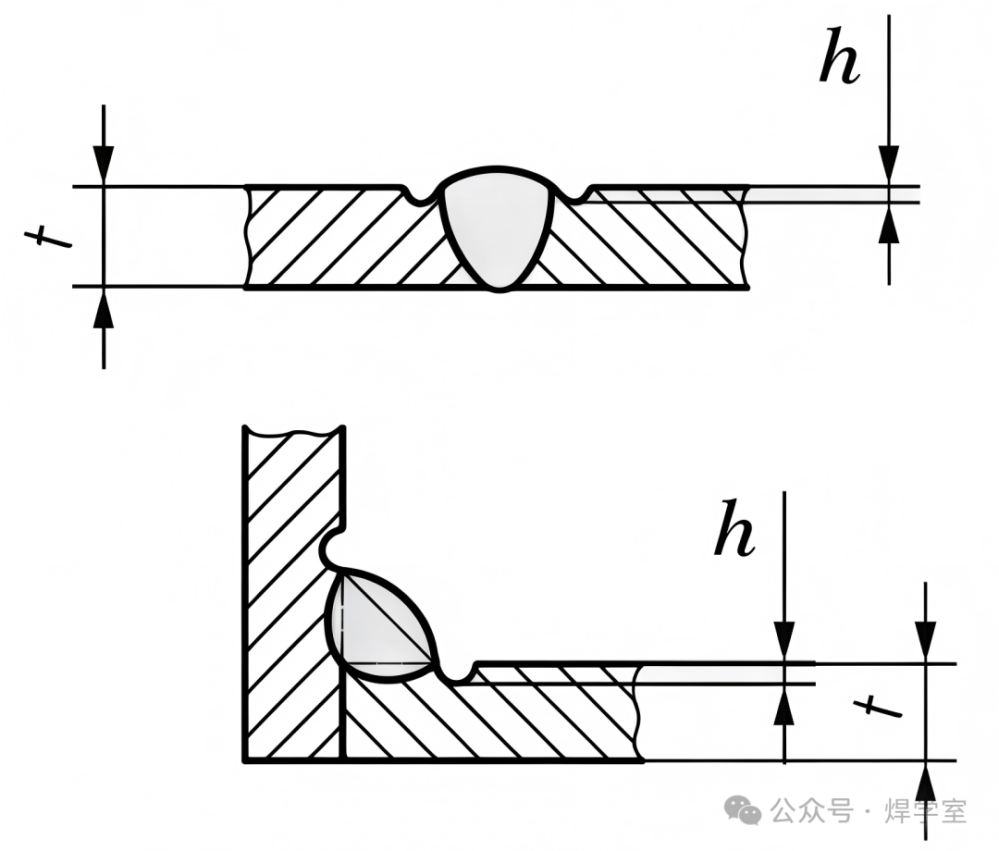
图1 咬边图示
1 咬边的危害
咬边是常见的焊接缺陷。
(1)咬边造成微小区域的形状突变,会产生应力集中,据国外资料介绍咬边部位的应力集中系数可能高达3;
(2)咬边是“开口”缺陷,尤其是位于容器内表面的咬边将直接和介质接触,介质在压力作用下会进入咬边内部,形成不流动的介质“死区”,在长期使用过程中“死区”的介质会逐渐浓缩,促发局部腐蚀;
(3)咬边在渗入其内部介质压力的作用下容易诱发裂纹。
2 标准对咬边的要求
国外不同标准对咬边要求的宽严程度是不一致的,欧美国家绝大多数压力容器由于已将焊缝表面修磨,因此,实际上很少有咬边存在。
鉴于国内现有的制造水平,要求所有的产品均不得存在咬边,既无可能也无必要,因此,GB/T 150《压力容器》等将对咬边的要求分为如下两种情况:
(1)GB/T 150《压力容器》等规定在如下几种情况下不得有咬边,即施焊时最好不产生咬边,如若产生咬边,则用砂轮修磨。GB/T 150.4《压力容器 第4部分:制造、检验和验收》对咬边的要求如图所示2所示。
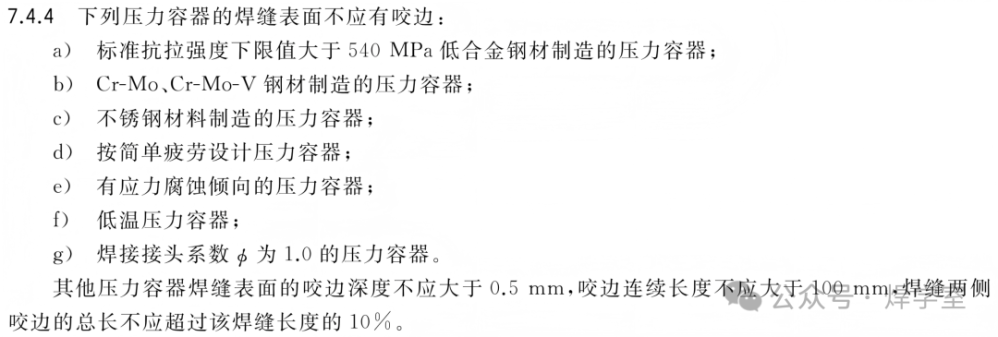
图2 GB/T 150.4对咬边的要求
①用标准抗拉强度下限值大于540 MPa低合金钢和Cr-Mo、Cr-Mo-V钢材制造的压力容器。这是因为随着钢材强度级别的提高及合金含量的增加,其缺口敏感性会增加,韧性储备相应下降,咬边对其安全的危害性也会相应增加,此外,用上述材料制造的容器数量相对较少,运行条件较为苛刻、造价较高,依国内目前的现状对其精心制造,既是必要的也是可能的;
②采用不锈钢材制造的容器。采用不锈钢材制造容器主要是为了防腐,而咬边的危害之一就是加速局部腐蚀,甚至产生应力腐蚀裂纹;
③承受循环载荷或应力腐蚀的容器。主要是咬边易造成应力集中,在焊缝表面形成疲劳裂纹源,在循环载荷作用下,产生疲劳裂纹。在应力腐蚀介质的环境中,与焊接残余应力叠加,就增加产生应力腐蚀裂纹倾向;
④低温压力容器。这是为了避免咬边的存在可能诱发的低温下的脆断;
⑤焊接接头系数取为1的容器。焊接接头系数取为1,就意味着设计者要求焊接接头对容器的强度不存在任何削弱,二者是等强度的,从这点出发当然不能允许咬边的存在。
(2)允许存在一定量的咬边。除上述几种“不应有咬边”的情况外,对多数一般产品而言可以允许存在一定量的咬边。所谓的一定量的咬边就是对咬边的深度、咬边的连续长度、咬边的总长度加以限制,图2所示。
|
|
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号