马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
五个最容易踩的坑,一次说清
最常见的一幕:采购按图纸买了 G1/2 的不锈钢接头,装到设备上,生料带缠了三圈,打压还是渗。拆下来对着光看,牙能咬上,但咬得不深。换一个标着 NPT1/2 的,拧两圈就到底了,再使劲就要滑牙。
不是供应商发错货。这两个 1/2,压根不是同一个 1/2。
一、螺纹只有三套体系,先认门
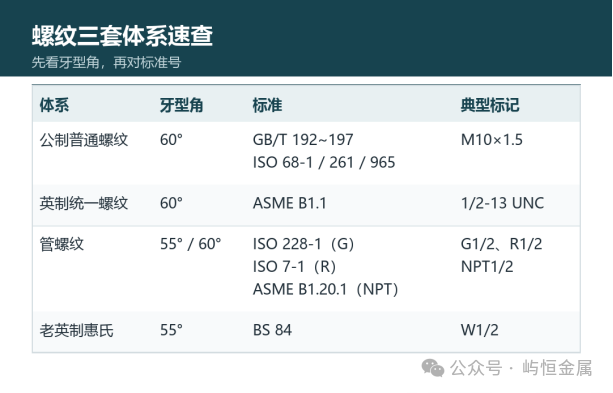
先看牙型角。55° 是惠氏家族,G、R、W 都在里面;60° 是公制、统一螺纹和 NPT。
跨家族不能换。同家族也未必能换,还要看螺距和公差。
举个具体的:1/2 英寸 UNC 是每英寸 13 牙,1/2 英寸 BSW 是 12 牙。外观几乎一样,拧不过三圈。
二、M10 为什么量出来不到 10mm
M10 里的 10,是公称直径,也就是大径的名义值。它不是"必须做到 10.000"。
外螺纹 6g 的大径,标准允许比公称值小。M10 的上限是 9.968mm,下限还要再低两三百微米。拿卡尺量到 9.8,是合格的,不是师傅车小了。
真正决定配合的是中径,不是大径。这也是为什么螺纹要用通止规检,不能只拿卡尺量外径。
螺距同样要看清。M10 粗牙是 1.5;细牙有 1.25、1.0、0.75。M10 和 M10×1.25 是两个零件,不是"差不多"。
粗牙强度高、抗磕碰、装配容错大,一般结构优先用粗牙。细牙自锁性好、调整精度高,薄壁件和需要微调的地方才用。选细牙之前先想清楚:现场有没有可能拿错螺栓。
三、管螺纹:最容易出事的一节
G1/2 是 55° 非密封管螺纹,大径 20.955mm,每英寸 14 牙,螺距 1.814mm。
那个 1/2 指的是管子内径的老叫法,不是螺纹外径。拿卡尺去量 G1/2 的外螺纹,量出来 20.9mm,不是 12.7mm。
G 螺纹自己不密封,要靠端面垫片或者 O 圈。所以标准里叫它"非密封管螺纹"。
R 系列(R 外锥、Rc 内锥、Rp 内柱)是 55° 密封管螺纹,靠锥面贴合。常见的组合是 Rp 内柱配 R 外锥。
NPT1/2 是 60°,锥度 1:16,大端直径 21.336mm,也是每英寸 14 牙。
问题就出在这句"也是 14 牙"。G1/2 和 NPT1/2 螺距一致,所以能拧进去两三圈。就这两三圈,害了很多人。
牙型角差 5°,中径对不上,实际是线接触不是面接触。低压看着不漏,压力一上来就渗。拆下来一看,牙侧已经压变形了。
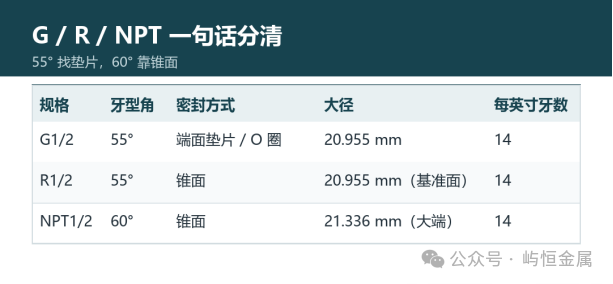
记一句:55° 找垫片,60° 靠锥面。G 和 NPT 不能互相替代,缠多少生料带都没用。
四、6H、6g 到底在说什么
内螺纹用大写,外螺纹用小写。H 和 h 的基本偏差是零。数字是公差等级,越小越紧。
最常用的是内 6H、外 6g。图纸不特别标注,默认就是这一档。
镀锌、镀镍的件要注意:镀层会吃掉间隙。图纸要标 6e、6f 或者 6G,给镀层留位置。等镀完拧不上再改,交期已经耽误了。
检验靠螺纹量规:通规能过,止规不过。卡尺量的是外径,量不出中径,也量不出牙型角。
五、底孔、旋合长度、强度
底孔按公称直径减螺距估:
M6×1 取 5.0;M8×1.25 取 6.8;M10×1.5 取 8.5;M12×1.75 取 10.2。
铸铁、铝这类脆性材料,底孔再放大 0.1~0.2mm,不然丝锥容易断。
旋合长度不是越长越好。钢对钢 1 倍直径够用,铝和铸铁取 1.5~2 倍。再长,应力也不会分得更均匀,攻丝反而更难。
螺纹的疲劳断裂,大多发生在第一圈啮合处。所以倒角、去毛刺、保证第一圈贴合,比多加两圈牙管用。
滚丝和车螺纹也不是一回事。滚丝是挤压成型,金属纤维连续,疲劳强度更高;薄壁件、离台阶太近的件滚不了,只能车。
六、一张图纸该怎么标
完整的标记是 M10×1.5-6g-LH,从左到右:公称直径、螺距、公差带、旋向。
粗牙可以省掉螺距,只写 M10;细牙必须写全。只写 M10,师傅默认按粗牙做。你要的是细牙,装不上就是设计的事。
管螺纹要带标准号。G1/2 后面标 ISO 228,NPT1/2 后面标 ASME B1.20.1。只写 1/2 英寸,供应商只能猜。
七、收个尾
三句话:
公制看 M,英制看 UNC,管螺纹先问 55 还是 60。
G 不密封,R 和 NPT 才靠锥面。
M10 量不到 10,G1/2 不是半英寸。
螺纹在图纸上就一行字,现场能吵三天。标准不是背下来的,是选之前先问一句:对面那台设备,是哪个体系。
附录:四张速查表
正文里说"底孔按公称直径减螺距估",这里把常用的都列出来,车间照着钻就行。
四张表一个口径:底孔 = 公称直径 − 螺距。不取那种带零头的"标准径"推荐值,算法你自己能复核。铸铁、铝、黄铜这类脆性材料,底孔再放大 0.1~0.2mm。
A1 公制粗牙 M1–M30
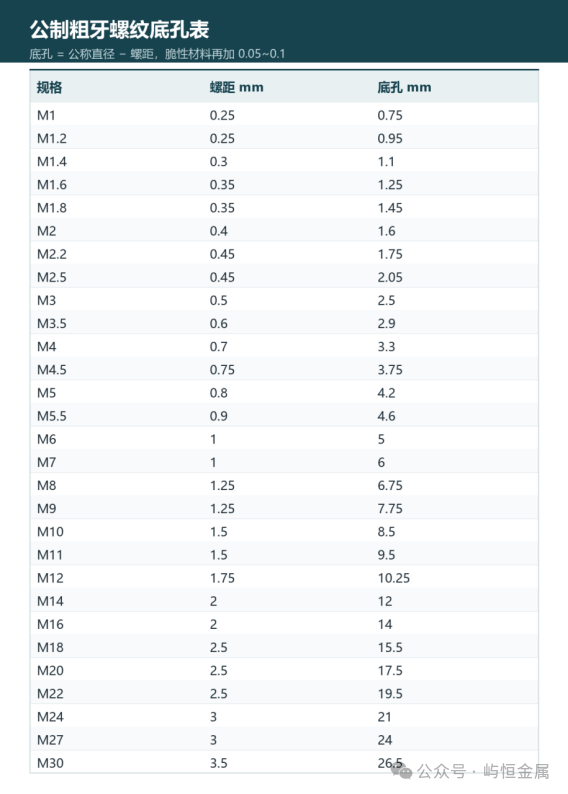
M6 及以上是装配最常用的区段,M1~M3 那几档是仪表、电子件的小螺纹,钻孔时转速要压住,不然钻头先折。
A2 公制细牙
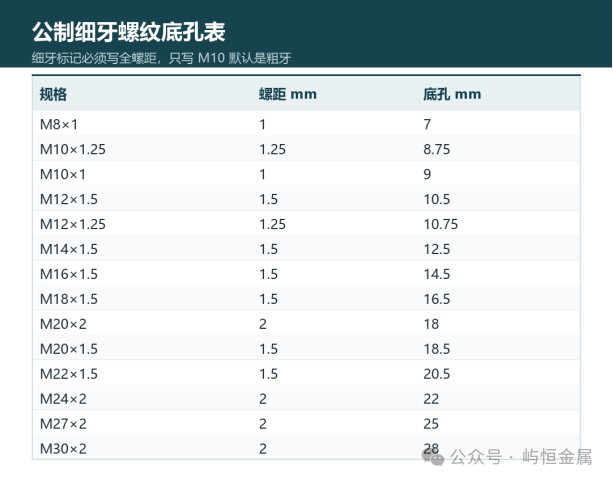
细牙的同一直径有好几个螺距,M10 就有 1.25、1、0.75 三种。图纸上只写 M10 的,一律按粗牙 1.5 做。
A3 英制统一螺纹 UNC / UNF
UNC 粗牙,牙数少、牙型深:
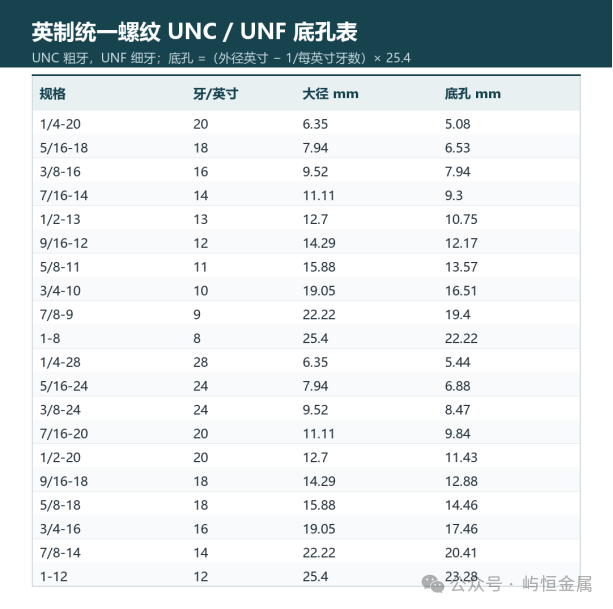
UNF 细牙,同样直径牙数更多:
UNC 和 UNF 的底孔差得不多,1/2 那档一个是 10.75、一个是 11.43,看着接近,但牙数 13 和 20 完全不同。拿 UNC 的螺栓往 UNF 的孔里拧,第一圈就感觉到顶。
A4 55° 圆柱管螺纹 G 系列
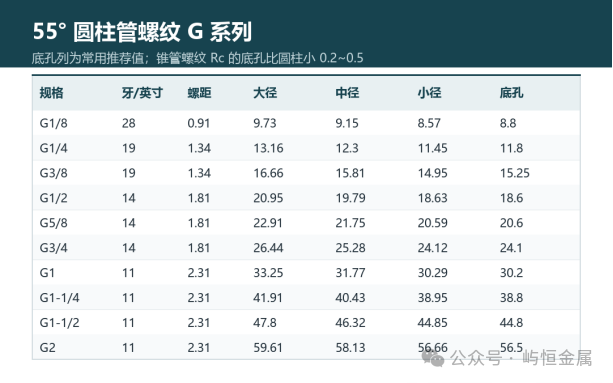
表里是圆柱的 G,靠垫片或 O 圈密封,自己不封。锥管 Rc 的底孔比同规格 G 小 0.2~0.5mm,别照这张表钻,否则锥面咬不住。
G1/2 的大径 20.955,不是 12.7。这个数字对不上,是因为那个 1/2 说的是管子内径的老叫法。
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号