马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
在钢结构制造与安装中,角焊缝是最常见的连接形式。然而,“焊脚尺寸该定多大”以及“组对间隙超差怎么办”,一直是困扰现场技术人员和质检人员的两大痛点。尺寸定小了,易产生冷裂纹或承载力不足;尺寸定大了,易烧穿母材或导致严重变形。而组对间隙一旦超差,若处理不当,更会直接削弱接头的有效承载截面。
本文基于国内外主流标准,系统梳理角焊缝尺寸的确定原则与间隙超差的处理逻辑,为工程实践提供专业指导。
一、角焊缝的焊脚尺寸的定义
依据GB/3375-1994 和ISO/TR 25901-1:2016
- 焊缝计算厚度(Theoretical throat,Nominal throat thickness):设计焊缝时使用的焊缝厚度。对接焊缝焊透时它等于焊件的厚度;角焊缝时它等于在角焊缝横截面内画出的最大直角等腰三角形中,从直角的顶点到斜边的垂线长度,习惯上也称喉厚。
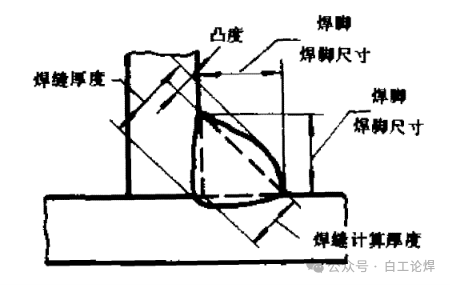
二、角焊缝设计中的困境
很多现场施工员拿到图纸,会疑惑:“图纸上标个 8mm 焊脚,这个数字是怎么算出来的?”
其实,设计师确定焊脚尺寸的底层逻辑,可以概括为:“受力定需求,规范划红线,取大值兜底。”
正常情况下,现场施工应按照工程图纸的规定进行。然而在常规钢结构中,大部分图纸上标注的角焊缝焊脚尺寸,并不是设计师通过严谨的力学公式计算出来的,甚至只是在图纸上标识个角焊缝符号,实际执行时很难能说的清具体尺寸要求。按照工程惯例,典型的规定:所有角焊缝均应为连续焊缝,且相应的焊脚尺寸应等于被连接件最小厚度的0.7倍。
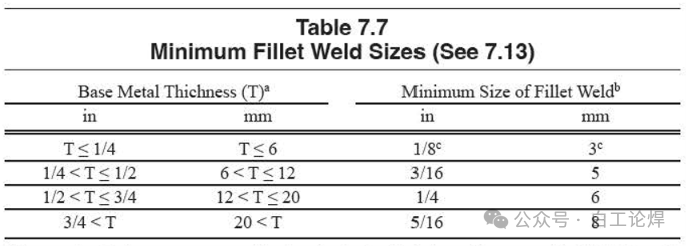
三、 角焊缝的最小焊脚尺寸
AWS D1.1-2025 表7.7 最小角焊缝焊脚尺寸,其中T为较薄部件的厚度。
GB 50661-2011 表5.4.2
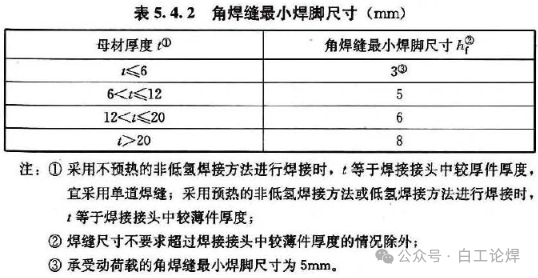
综上总结:关于角焊缝最小焊脚尺寸,GB 50661和AWS D1.1中的规定完全一致。个人认为该规定应该主要还是为了防止冷裂纹。
四、组对间隙超差的处理
角焊缝的理论有效喉厚 a=0.7h(即等腰直角三角形斜边上的高)。一旦出现间隙b,底部的受力截面就会被直接“吃掉”一块。各标准对此都有严格规定:
1. AWS D1.1-2025 条款7.21.1和 AWS D1.6-2017 条款7.8.1:
2. EN1090-1:2018 条款7.5.8.1:
3. GB 50661-2011 条款5.3.3:
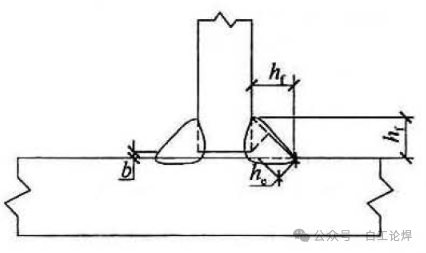
综上条款:在面对角焊缝组对间隙超差时,其实美标、欧标和国标的要求,在本质上是相同的,都是要增加补偿厚度。只不过美标以焊脚尺寸为基准,而欧标和国标是以焊喉厚度为基准。
五、写在最后
焊脚尺寸的确定,是“受力算及格线,规范划上下限”;而间隙超差的处理,核心是“恢复设计的有效喉厚”。吃透规范底部的“脚注”,算清实际的力学截面,才是把控钢结构焊接质量的关键。
参考文献: 1. GB 50661-2011 钢结构焊接规范 2. AWS D1.1-2025 Structural Welding Code-Steel 3. AWS D1.6-2017 StructuralWelding Code-Stainless Steel 4. EN1090-2:2018 Execution of steel structures and aluminium structures 5. ISO/TR 25901-1:2016 Welding and allied processes-Vocabulary-Part 1 General terms 6. AWS Design Handbook for Calculating Fillet Weld Sizes, 1993.
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号