设为首页
收藏本站
赞助论坛
土星守则
升级攻略
繁体中文
仙门
Portal
论坛
BBS
资讯
导读
Guide
掌门
秘库
学堂
商铺
圈子
Group
排行榜
Ranklist
登录
立即注册
Top100排名
新手任务
徽章系统
领取红包
打卡签到
互助平台
版主红包
积分抽奖
我的钱包
灵力值兑换
邀请码购买
土星人论坛
»
论坛
›
【土星人】社区服务Service
›
微文分享
›
尺寸合格,装配却卡死?90% 工程师踩过的公差配合误区 ...
返回列表
发布新帖
[其他]
尺寸合格,装配却卡死?90% 工程师踩过的公差配合误区
7
0
阿斯米
Lv.24
发表于
昨天 17:30
|
查看全部
阅读模式
马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要
登录
才可以下载或查看,没有账号?
立即注册
×
车间里经常出现这种情况:图纸标的是H7/h6,结果装配的时候压不进去,硬敲进去了,拆又拆不下来。一问设计,说"我看别人都这么标"。
公差配合这东西,上学的时候学过,但一到实际设计就懵。基孔制基轴制分不清,间隙过渡过盈随便选,公差等级全凭感觉,形位公差更是能加就加,反正加了总没错。
结果就是:不是装不上,就是太松晃荡。要么加工成本上去了,要么装配返工了。这篇把公差配合的5个关键问题讲清楚,不讲复杂公式,就讲设计的时候到底怎么选、为什么这么选。
01 公差、偏差、公差带——别再混着说了
很多人搞了好几年设计,这三个概念还是混的。先说清楚:
公差是允许的尺寸变动量,是一个范围,没有正负。比如φ50±0.02,公差就是0.04毫米。它越大,加工越容易,成本越低。
偏差是相对于基本尺寸的偏离量,有正负。上偏差、下偏差,加起来就是公差。
公差带是由上偏差和下偏差围成的一个区域。它的大小由公差等级决定,位置由基本偏差决定。同样是IT7级公差,H7和g7的公差带大小一样,但位置差很远——一个是基准孔,一个是间隙配合的轴。
搞清楚这三个概念,后面的配合选择才有基础。很多人标注的时候上来就写个H7,问他为什么,说"常用的都是H7"。这就属于知其然不知其所以然。
02 基孔制还是基轴制?90%的人都搞反了
这是最容易出问题的地方。教科书上说优先采用基孔制,很多人就记住了"基孔制优先",不管什么情况都用基孔制。
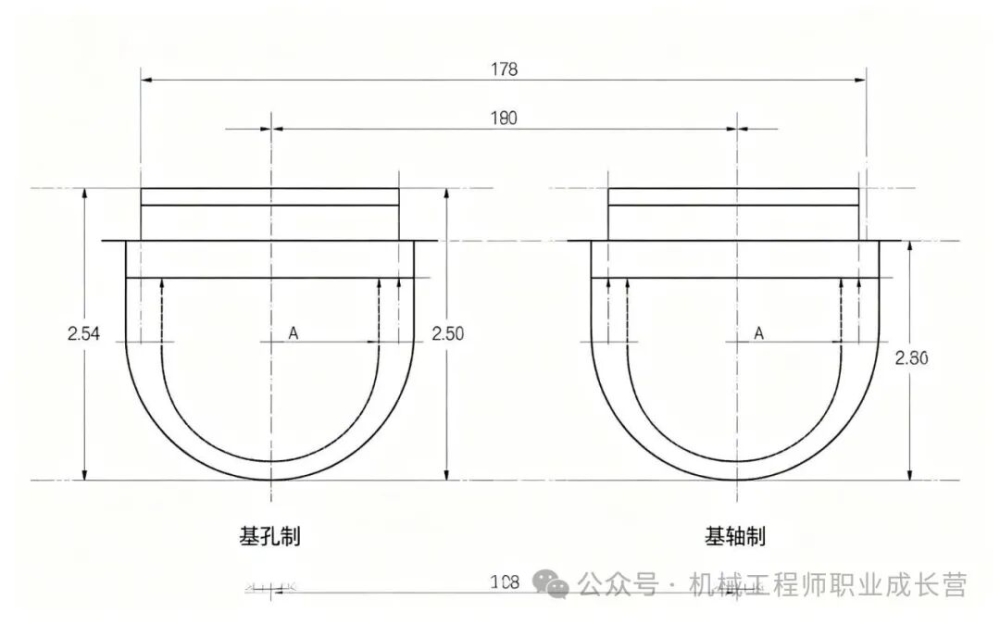
为什么优先基孔制?因为孔加工比轴加工难。孔要用钻头、铰刀、镗刀,刀具都是定尺寸的;轴只要车一刀磨一下就行,尺寸控制更容易。所以把孔的公差带固定下来(H),通过改变轴的公差带来获得不同的配合,这样能减少刀具和量具的规格,成本更低。
但不是所有情况都要用基孔制。这几种情况就应该用基轴制:
冷拉钢材直接做轴,不加工,这时候用基轴制更划算
同一根轴上装多个零件,有的要间隙有的要过盈,用基轴制才能统一
和标准件配合的时候,比如轴承外圈和轴承座孔,轴承外圈的尺寸是标准的,你只能改孔的公差带,这时候就是基轴制
工程上的原则很简单:哪个难加工,就把哪个做成基准。孔难加工就用基孔制,轴已经是标准件了就用基轴制。别死记"基孔制优先",要理解为什么优先。
图1:基孔制与基轴制公差带位置对比(示意图)
03 间隙/过渡/过盈配合——到底什么时候用哪种
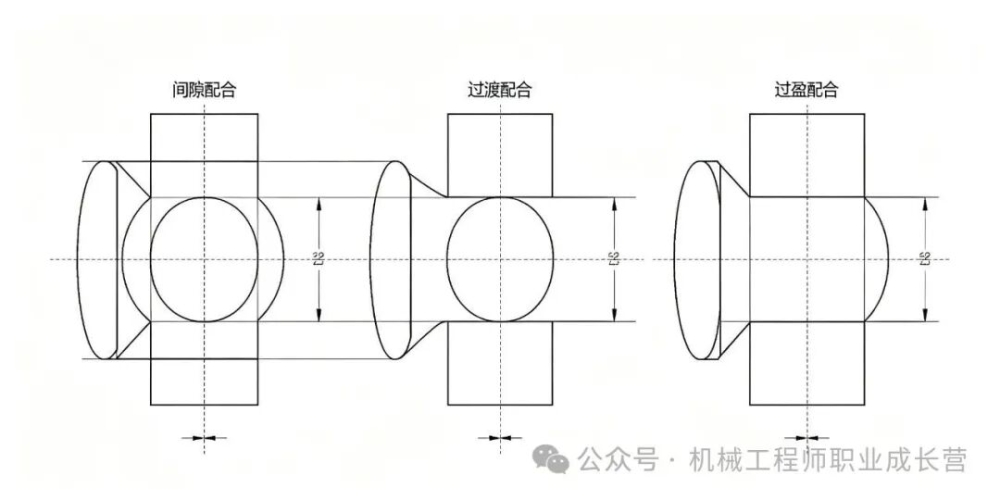
三种配合,顾名思义:间隙配合就是孔比轴大,能相对滑动;过盈配合就是孔比轴小,装上去就紧了;过渡配合介于两者之间,可能有间隙也可能有过盈。
但实际设计的时候,怎么选?给大家一个实用的对应关系:
间隙配合:需要相对运动的地方。比如滑动轴承和轴,必须有间隙才能转;需要经常拆卸的地方,也用间隙配合,装拆方便。常用的有H7/g6、H7/h6,前者间隙大一点,后者最小间隙为零。
过渡配合:不需要相对运动,但需要精确定心,又要能拆卸的地方。比如齿轮和轴的配合,轴承和轴的配合,要对中好,但坏了要能拆下来换。常用的有H7/k6、H7/m6,k6最常用,定心好,用铜棒能敲进去。
过盈配合:完全不需要相对运动,靠过盈量传力的地方。比如轴承内圈和轴,车轮和轮轴,这种不能拆,或者拆了就废了。常用的有H7/p6、H7/s6,过盈量越大,能传的力越大。
这里有个坑要注意:同样是H7/p6,孔径大小不一样,过盈量差很多。φ10的H7/p6和φ100的H7/p6,配合性质完全不同。所以选配合不能只看字母,还要结合尺寸段查表,看实际的过盈间隙范围够不够用。
图2:间隙、过渡、过盈三种配合类型对比(示意图)
04 公差等级怎么定?别一上来就IT6
很多人设计的时候,公差等级越高越好,所有尺寸都标IT6、IT5,好像标低了就显得自己不专业。结果加工成本翻了一倍,实际功能根本不需要这么高的精度。
公差等级和加工方法是对应的。给大家一个对照表,设计的时候心里有数:
IT01~IT4:量块、高精度量仪的精度,一般零件用不到。
IT5~IT6:精密机床的主轴、高精度齿轮的配合。普通机械设计,配合面用到IT6就已经很高了。
IT7~IT8:普通机械的一般配合,这是最常用的等级。我们说的H7/g6、H7/k6,都是IT7级的孔配IT6级的轴。
IT9~IT10:粗加工面,没有配合要求的地方,比如扳手空间、非接触面。
IT11~IT13:不重要的尺寸,或者毛坯面。
设计原则很简单:能低就高别往高了标。有配合要求的地方才标公差,而且刚好满足功能就行。一个螺栓过孔,标个IT9就够了,你标IT6,加工费贵三倍,功能上一点区别都没有。
经验法则:普通设备的配合面,孔IT7、轴IT6就够用了。高精度机床、仪器仪表才往上加等级。非配合面,IT12甚至不标公差都没问题。
05 形位公差不是装饰品——加不对等于白加
很多人画图纸的时候,形位公差是"能加就加",反正加了显得专业。但实际上,形位公差加不对,要么加工成本暴涨,要么根本起不到作用。
先说最常用的几个:
平面度:一个平面平不平。比如安装面、结合面,需要密封或者接触刚度的地方,才需要标平面度。普通的非接触面,不需要。
垂直度:两个面垂直不垂直。比如轴的台阶端面和轴线的垂直度,轴承座孔和安装面的垂直度。这个和配合精度直接相关,标错了配合就不准。
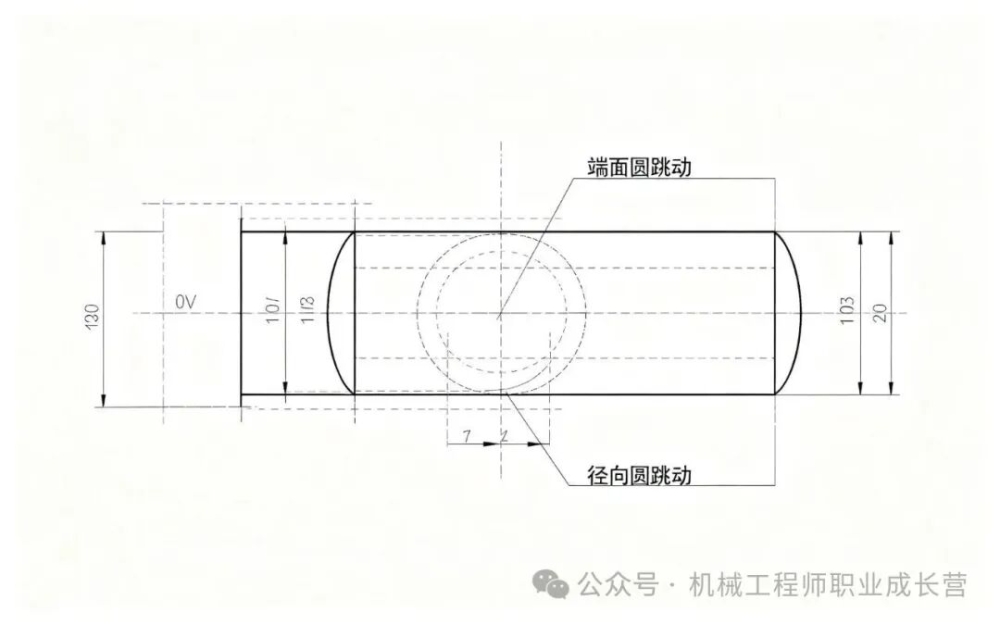
同轴度/圆跳动:旋转零件最关键的形位公差。轴类零件、齿轮、带轮,都要标圆跳动。端面圆跳动影响轴向定位,径向圆跳动影响旋转精度。很多人只标尺寸公差不标形位公差,结果尺寸都合格,装上去转起来晃。
这里有个概念要搞清楚:尺寸公差和形位公差是独立的,尺寸合格不代表形位合格。一个轴直径做得很准,但弯了,照样转起来晃。所以重要的配合面,既要标尺寸公差,也要标形位公差。形位公差的数值也不是越小越好。IT7级的配合面,
形位公差一般取尺寸公差的1/2到1/3。你尺寸公差是0.03,形位公差标0.005,那加工的时候形位公差就成了瓶颈,成本全花在保证形位上了,尺寸精度再高也没用。
图3:轴类零件形位公差标注示例(示意图)
小结
公差配合这东西,说复杂也复杂,说简单也简单。核心就一句话:所有标注都要为功能服务,没有功能要求的公差都是浪费。
梳理一下:
基准制选哪个,看哪个更难加工——孔难加工用基孔制,轴是标准件就用基轴制
配合类型看使用需求——要动的用间隙,要定心又能拆的用过渡,要传力不能拆的用过盈
公差等级刚好满足功能就行,别盲目往高了标
形位公差不是装饰品,重要的配合面必须加,数值和尺寸公差匹配
很多老工程师设计快,不是因为记得住多少公差带代号,而是知道每个尺寸的功能是什么、需要多高的精度。你把每个公差的"为什么"想清楚了,标注自然就准了。
公差
,
配合
,
尺寸
,
H7
,
间隙
"小礼物走一走,来土星人论坛支持我"
打赏
还没有人打赏,支持一下
回复
转播
使用道具
举报
提升卡
置顶卡
沉默卡
喧嚣卡
变色卡
抢沙发
千斤顶
显身卡
相关帖子
实验指导书 公差配合与技术测量 (一) 沈阳航空工业学院公差教研室编 1981
公差及机械制造工艺 (机械化专业用) 中国矿业学院机械制造教研室编 1980
GB/T 45974-2025_ISO 13383-1:2012 精细陶瓷 晶粒尺寸和尺寸分布的测定方法
分享47个典型结构的尺寸标注
HG/T 20592 法兰和 GB/T 9124 能互换吗?
高等专科学校试用教材 公差配合与技术测量 陈泽 忻良昌 主编 1984
公差配合与技术测量 顾必忠 陈其昌 刘玉吉 余甦 编 1986
中等专业学校教材 公差配合与技术测量习题及解答 武汉船舶工业学校 黄邦彦 主编 1996
返回列表
发布新帖
回复
高级模式
B
Color
Image
Link
Quote
Code
Smilies
您需要登录后才可以回帖
登录
|
立即注册
本版积分规则
发表回复
回帖并转播
回帖后跳转到最后一页
阿斯米
Lv.24
掌门
主题
0
回帖
精华
+ 关注
发消息
尺寸合格,装配却卡死?90% 工程师踩过的公差配合误区
2026-09-23
法兰原地补拧螺栓,算不算重复使用?ASME 标准这样规定
2026-09-23
SA‑516里面的SA到底代表什么?
2026-09-22
带 L 的不锈钢就一定能过弯曲试验吗?
2026-09-22
GB/T 47120—2026:压力容器属性数据表
2026-09-21
查看更多
上一主题
下一主题
浏览过的版块
休闲娱乐
关灯
在本版发帖
扫一扫添加微信客服
QQ客服
返回顶部
快速回复
返回顶部
返回列表
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号