马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
外观检查的时候,你拿手电筒斜着一打光,焊缝边缘那条沟就藏不住了。它沿着焊趾走,也就是焊道和母材交界的那条线,母材被电弧熔化过,却没有得到填充金属补回来。返修单上两个字——咬边。
很多班组的处理方式是错的:发现咬边,就让焊工练手法。练了一个月,平焊位置好好的,一到立焊仰焊还是咬。问题不在手法本身,在参数没有跟着位置改——平焊那套电流和动作,搬到立焊仰焊,方向就是反的。
咬边是「熔了没补上」:母材被电弧熔化是前提,铁水被重力带走是原因,填充跟不上是结果。下面从形貌、受力、参数、手法到返修,拆成七段说清楚。 平焊那套手法没错,错在换位置没换参数。
其一 · 咬边长什么样、为什么专挑立焊仰焊
其二 · 电流要降多少、平焊手法哪三处是反的
其三 · 咬边打磨还是补焊、限值怎么看
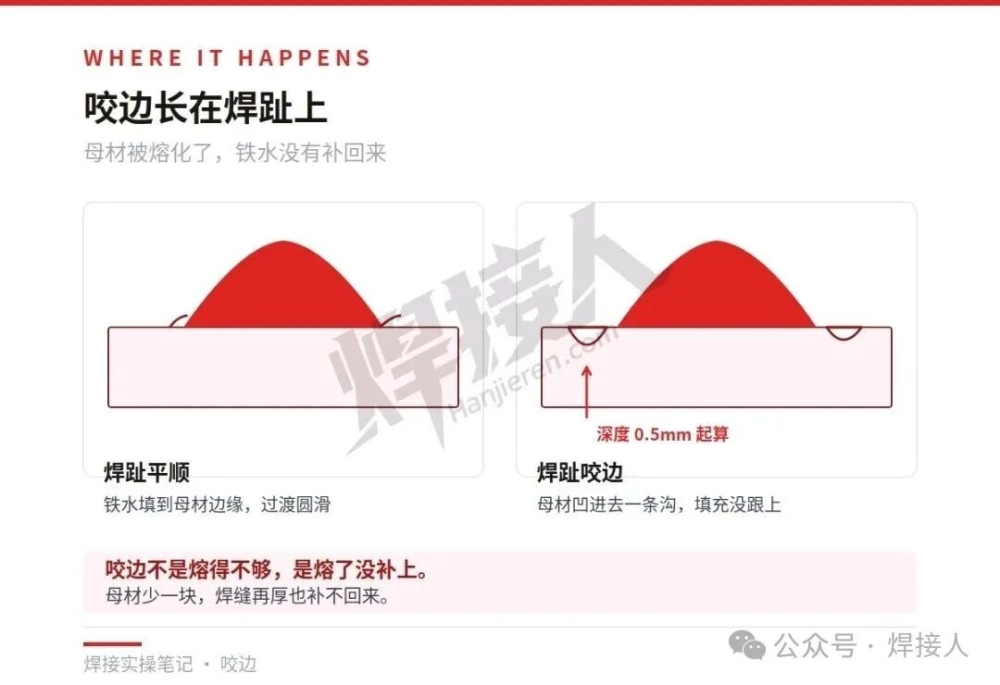
01 咬边长什么样:一条沟,位置有规律
咬边沿焊趾走,深度不一定,浅的零点几毫米,指甲刮过去能感觉到;深的能到一毫米以上,边缘发亮,沟底发暗。多数是连续的,也有断续的,一段一段跟着运条节奏出现。断续的那种往往跟摆幅和停顿有关;连续一整条,多半是电流或者角度从头到尾都不对。
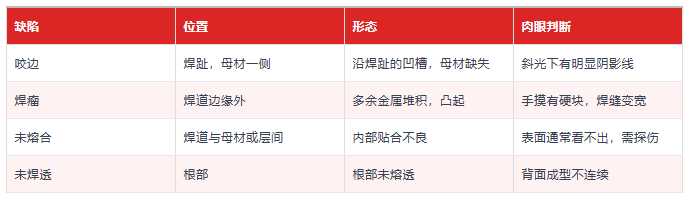
现场容易跟咬边混的是焊瘤和未熔合。焊瘤是铁水堆在焊缝外面,多出一块;咬边是母材少了一块;未熔合在焊缝里面,表面看不出来,要靠探伤。三者形貌差别很大,判错了返修方式也错。
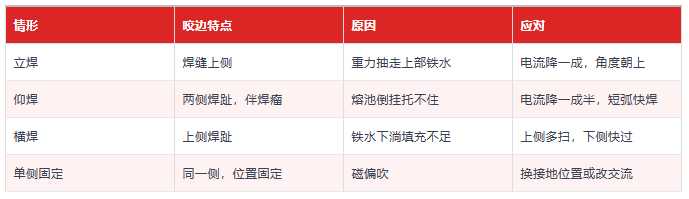
咬边的位置很有规律。平焊位置上从头焊到尾,焊趾干干净净;换到立焊,沟就出来了,而且多在焊缝上侧;换到仰焊,沟更深,位置在焊道两侧的焊趾上。同一台焊机、同一个焊工、同一批焊条,只换了位置,缺陷跟着位置走——这说明问题不在人,在参数和手法没有跟着位置改。
02 为什么专挑立焊仰焊:三个力在打架
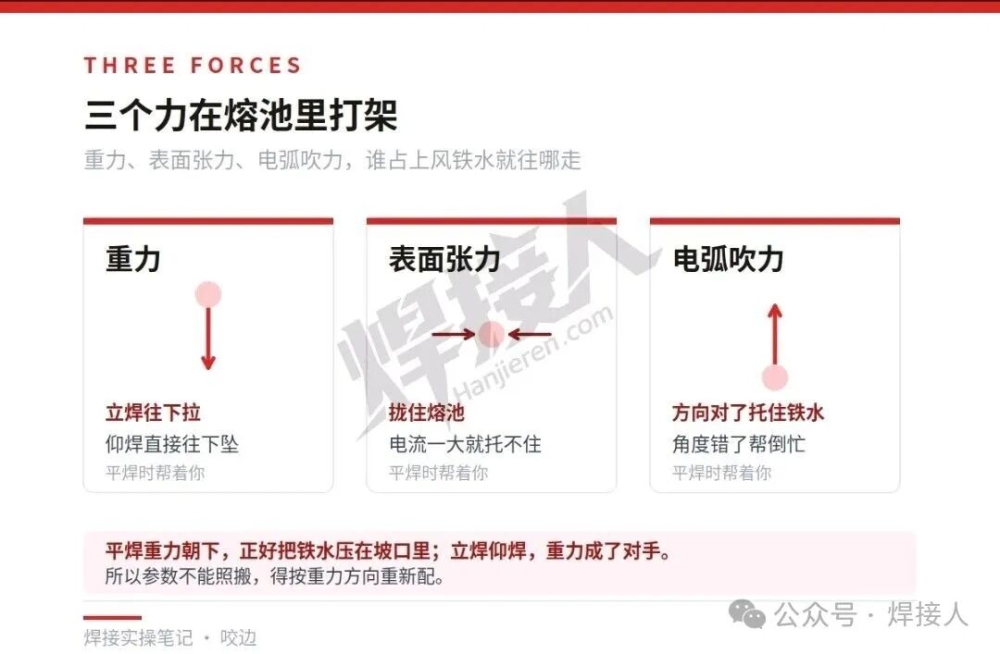
熔池里是液体金属,它受三个力:重力、表面张力、电弧吹力。这三个力的方向关系,决定了铁水往哪走,也决定了焊趾处能不能填满。
平焊的时候,重力把铁水压在坡口里,方向朝下,正好压在需要填充的位置;表面张力把熔池拢住;电弧吹力把铁水往熔池后方推。三个力配合得好,铁水待在它该待的地方,焊趾自然填得满。
立焊的时候,重力方向变成顺着焊缝往下。熔池上部的铁水被往下拉,焊趾在熔池两侧偏上,那里的铁水被抽走,母材熔化后没有足够的液体补回来,就留下一条沟。这就是立焊咬边多在上侧的原因。仰焊更直接:熔池倒挂着,全靠表面张力和电弧吹力托住,电流一大就坠,坠落的过程把焊趾处的液体一起带走,沟更深、更宽。仰焊的咬边往往伴随焊瘤,一处缺、一处多,铁水在重力作用下完成了转移。
咬边不是「熔得不够」,是「熔了没补上」。
所以要解决咬边,要么减少熔化量,要么让铁水留在原地,要么提高填充速度。现场能动的,就是电流、角度、弧长和速度这四项。
03 电流没降:位置换了,参数还按平焊走
立焊、仰焊的电流要比平焊低,这是常识,但低多少,很多人是凭感觉。你凭感觉降的结果通常偏低,只降个五安十安,看着表觉得降了,实际还在咬。
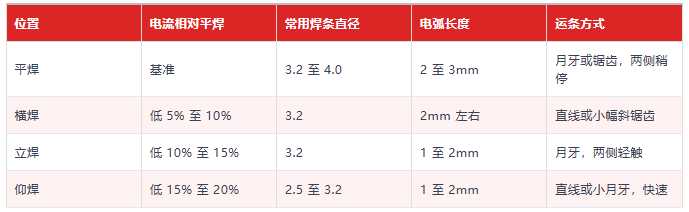
经验区间是这样的:横焊比平焊低百分之五到百分之十,立焊低百分之十到百分之十五,仰焊低百分之十五到百分之二十。板厚、焊条直径、焊条类型都会影响具体数值,但方向不会变。这个降幅对应的是熔池体积要缩小,让表面张力和电弧吹力能托住铁水。
焊条直径也要跟着改。平焊用四点零的焊条,立焊和仰焊换成三点二的,薄板或者仰焊位置甚至用二点五的。焊条粗一号,熔池就大一圈,同样电流下铁水量更多,重力占的便宜更大。很多人不愿意换焊条,觉得麻烦,结果电流降了、焊条没换,咬边照旧。
判断电流合不合适,有个土办法:看熔池。立焊时熔池应该是一个扁圆,边缘清晰,铁水不往下淌;熔池拉长、下边缘发亮流动,说明电流大了;熔池发暗、焊道窄得像条线,说明电流小了。仰焊看熔池更直接,铁水挂不住、往下滴,就是电流超了。
还有一条容易忽略:电流降了,熔深也跟着降,有人怕未焊透,又把电流加回去。立焊仰焊要保证熔深,靠的是坡口尺寸、根部间隙和运条到位,不是靠加大电流。电流加到熔池托不住,熔深是够了,咬边和焊瘤一起来了。
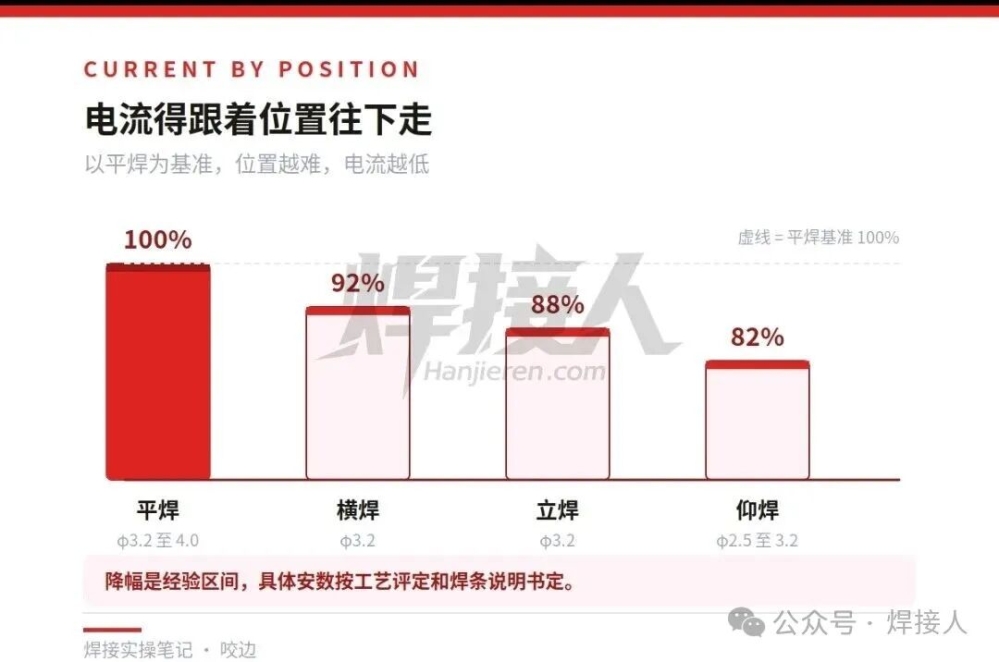
04 平焊手法照搬的三个错:角度、停留、摆幅
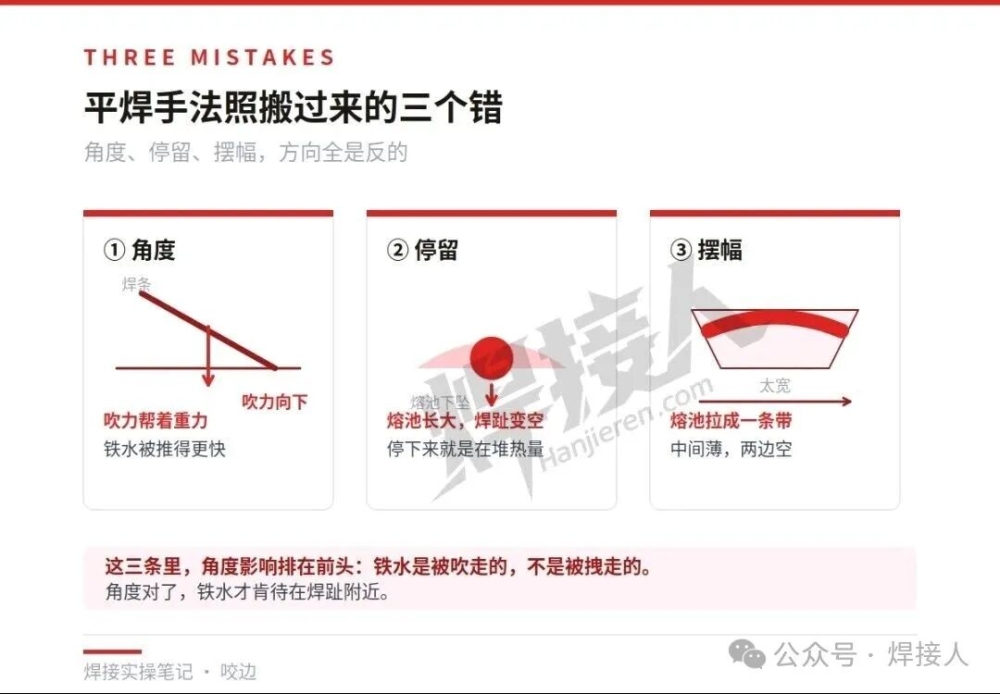
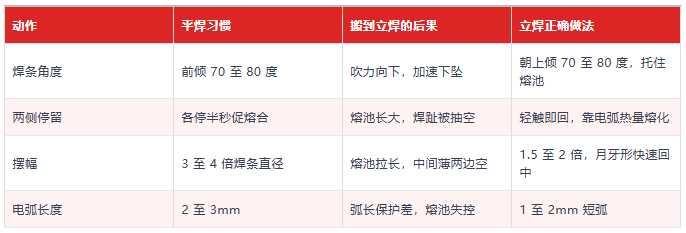
你把电流降下来,咬边能少一半,剩下的一半在手法上。平焊那套动作,搬到立焊仰焊,有三处是反的。
其一,焊条角度。平焊常用前倾角,焊条与工件成七十到八十度,电弧吹力把铁水往熔池后方推。这个角度搬到向上立焊,吹力方向变成斜向下,正好帮着重力把铁水往下拽。向上立焊的正确角度,是焊条与工件成七十到八十度,但方向朝上,让电弧吹力托住熔池下沿;角度太小,吹力托不住,铁水下淌;角度太大,电弧顶在坡口面上,熔深不够。
其二,两侧停留。平焊时两侧稍停,是为了让坡口面熔透、让熔渣浮出来。这个习惯搬到立焊,停顿的那半秒里,铁水已经顺着焊趾流下去了。立焊的正确做法是两侧轻触即回,接触时间短,靠电弧本身的热量熔化坡口面,不靠停留堆热量。
其三,摆幅。平焊的摆幅可以放开,三点二的焊条横向摆到焊条直径的三到四倍。立焊摆这么宽,熔池被拉成一条横向的液体带,中间薄、两边空。立焊的摆幅要收窄,控制在焊条直径的一点五到两倍,走月牙形,摆到两侧立刻回中。仰焊的摆幅再小一些,很多位置干脆用直线运条,一道一道排过去。
这三条里,角度的影响排在前头:铁水是被吹走的,不是被拽走的。角度对了,吹力托住熔池,填充跟得上;角度错了,电流降得再多也白搭。
05 电弧长度与速度:短弧托住铁水
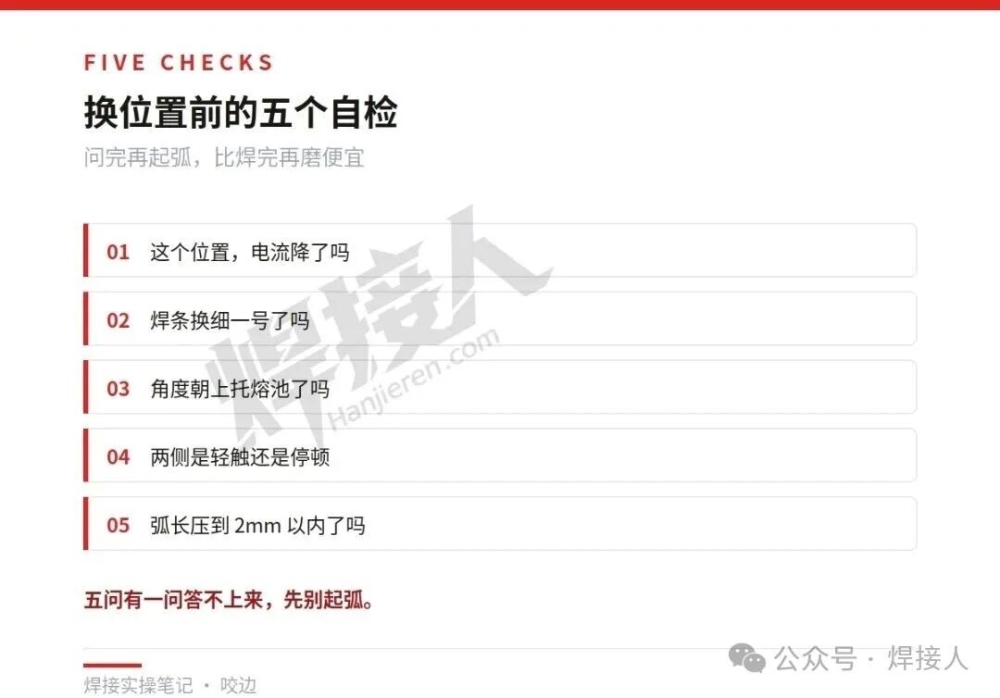
立焊和仰焊的弧长要短,一到两毫米,焊条几乎贴着熔池。短弧有两个作用:一是电弧吹力集中,能把熔池托住;二是保护效果好,气孔少。弧一拉长,吹力散开,托不住铁水,保护也变差,咬边和气孔一起出现。
短弧操作有个前提,你的焊条角度要稳。手一抖,焊条粘在熔池上,一抬又拉出长弧,熔池忽大忽小,咬边就是一段一段的。这种断续咬边,多半是手不稳造成的,跟电流关系不大。
速度也要提。立焊的焊接速度比平焊快百分之二十到百分之三十,让熔池小、凝固快,铁水来不及往下流。快不是一味地快,是在保证熔合的前提下快,焊道窄一点、薄一点,多层多道补上去。仰焊更是这样,一道焊薄薄一层,靠层数堆厚度,不靠一道焊满。
这里有个取舍要说清楚:速度慢了,熔深够、成形饱满,但铁水下坠的时间也长;速度快了,咬边少,但容易未熔合。现场的做法是先定电流和角度,再调速度,找到那个「焊道成形略薄但不咬边」的点,然后靠多层多道补足。想一道焊出漂亮的厚度,在立焊仰焊位置上,基本都要付出咬边的代价。
06 还有哪些位置会咬:横焊上侧、角焊缝、不锈钢
横焊的咬边在上侧。铁水受重力往下淌,下侧堆成焊瘤,上侧焊趾填充不足。横焊的手法要「上侧多停、下侧快过」,跟平焊的对称摆动不一样。上侧多停不是停住不动,是让电弧在上侧坡口面多扫一下,把铁水引上去。
角焊缝的立位和仰位也容易咬边,尤其是立角焊。两块板形成直角,热量集中,熔池容易大。立角焊的电流要比平焊角焊缝低,运条用三角形或者锯齿形,两侧的板面各停一下,但时间要短。
不锈钢的咬边更麻烦。不锈钢导热系数低,同样的电流,熔池比碳钢大,流动性也好,咬边更容易出现。而且不锈钢咬边之后,沟底容易积存腐蚀介质,点蚀和晶间腐蚀从那里开始。不锈钢焊接的电流要比碳钢低百分之十左右,层间温度也要控制。
磁偏吹也会造成咬边,而且是一侧咬边、位置固定。直流焊接的时候,电弧被磁场吹向一边,母材熔化多、填充少。表现是同样的手法,焊缝一侧咬边、另一侧正常,换接地位置或者改用交流,现象会变。遇到这种规律性很强的单侧咬边,先查地线位置,别急着改参数。
07 咬边的危害与返修:打磨还是补焊
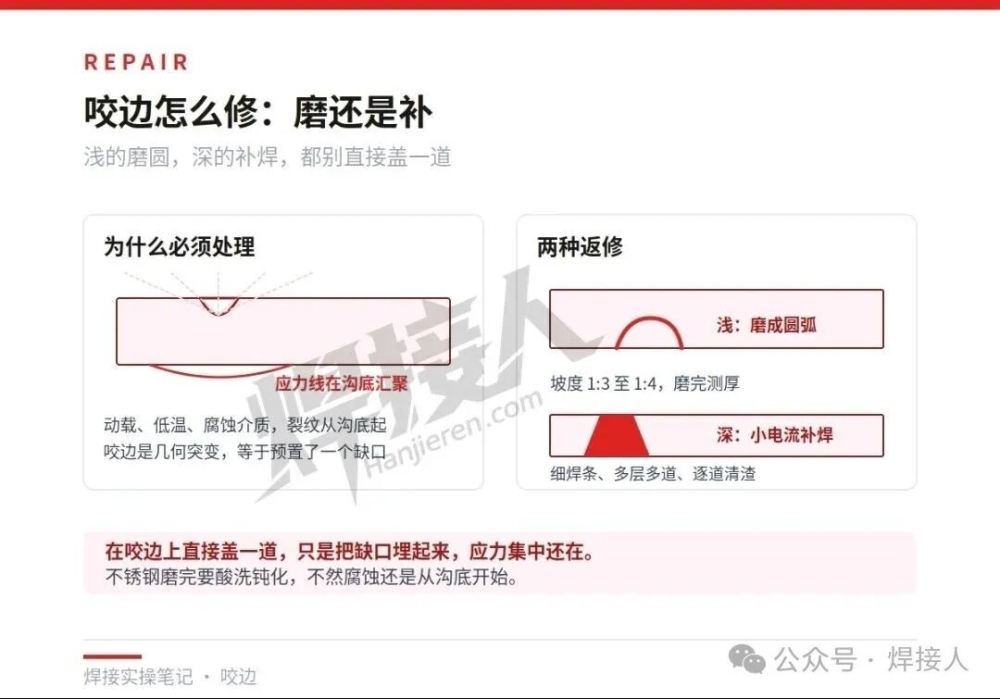
咬边是应力集中源。焊趾本来就是几何突变的地方,再加一条沟,应力集中系数往上走,承受动载荷、交变载荷的构件,疲劳裂纹往往从咬边沟底起。低温容器、承受腐蚀介质的设备,咬边的危害更大,沟底是腐蚀的起点。
验收上,咬边有明确的限值。一般结构件,咬边深度不超过零点五毫米,连续长度和总长度也有要求;承受动载、低温、交变载荷的重要结构,咬边往往不允许存在。具体数值按设计文件和产品标准执行。
返修分两种。浅的咬边,深度在允许范围内,打磨圆滑过渡就行,把沟底磨成圆弧,坡度做缓,减小应力集中,磨完测厚确认没超差。深的咬边,超过限值,要补焊:小电流、细焊条、多层多道,一道焊完清一次渣,别一次堆满。补焊的电流比正常焊接再低一些,因为补焊位置往往是焊趾,散热快、容易咬边,电流大了会在旁边咬出新沟。
不锈钢的咬边返修,打磨之后要做酸洗钝化,把沟底可能贫铬的表面处理掉。你返修完了要复检:外观检查看沟是否消失、过渡是否圆滑,重要结构做渗透或者磁粉,确认没有裂纹。咬边本身不是裂纹,但它是裂纹的起点,返修的时候要当成裂纹来对待。
结语
咬边这件事,说到底三句话:电流跟着位置降,角度跟着重力改,速度跟着熔池调。
电流跟着位置降,是立焊降一成到一成半,仰焊降一成半到两成,焊条细一号;角度跟着重力改,是让电弧吹力去对抗重力,而不是帮它干活;速度跟着熔池调,是让熔池小到托得住,薄一点没关系,多层多道补回来。
平焊那套手法没错,错在没换位置。换位置的时候,四项一起改。
常见问题
Q1 · 咬边深度零点三毫米,要不要返修?
看构件。一般结构件,零点三毫米在允许范围内,打磨圆滑过渡即可;承受动载、低温或者交变载荷的构件,按设计文件执行。不确定的时候查图纸和技术条件,别凭经验放行。
Q2 · 立焊能不能用下向焊?
能,但手法完全是另一套。下向立焊熔池靠重力往下走,速度要快,电流要小,焊条角度朝下,成形和向上立焊不一样。向下焊多用于管道和厚板,对操作要求高,不适合拿来练手。
Q3 · 仰焊时电流降了还是咬边,问题在哪?
先看弧长和角度。仰焊的弧长要短到一到两毫米,角度要让吹力托住熔池;再看速度,仰焊要快,一道焊薄;然后看焊条直径,三点二还咬就换二点五。这三项都排除了,再查磁偏吹和装配间隙。
Q4 · 不锈钢咬边为什么比碳钢难处理?
不锈钢咬边后沟底容易贫铬,腐蚀从那里开始,打磨之后要酸洗钝化。另外不锈钢导热差、熔池大,同样的参数更容易咬边,电流要低百分之十左右,层间温度也要控制。
本文依据的标准
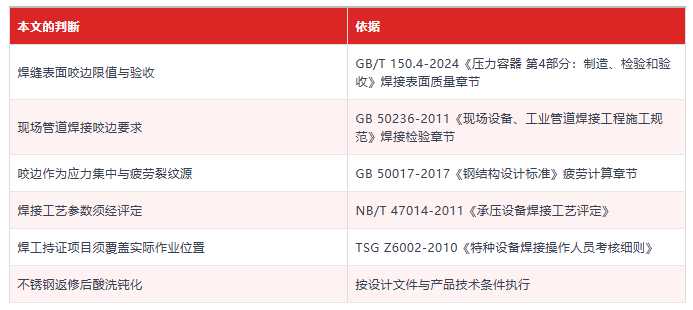
说明:
其一,咬边的允许深度、连续长度在不同标准和不同产品技术等级里差别很大,本文不列具体数值,按设计文件与检测标准执行。
其二,上表只写到标准名称与章节,不逐条标条号。同一标准不同版本的条号会调整,需要精确引用时请查现行有效版本。
其三,电流降幅、焊条直径、弧长这些随焊材牌号、板厚、位置变化的参数,按焊材说明书和工艺评定报告执行,本文给的区间只作为现场判断的参照。
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号