马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
先说一件事。前段时间有人发我一份焊接工艺评定报告,问能不能用在手上 60mm 厚的节点上。我问他试件板厚多少。他说记不清,反正三年前做过评定。
问题就出在这儿。“做过评定”和“评定覆盖得住”,中间差着一次重新评定的工期。
焊接工艺评定交到手上的,是一份带边界的文件。边界内的活能干,边界外的一律作废。退单、返工、监理打回,多数发生在边界上,不在焊缝上。
这篇讲四件事:用哪把尺子、什么必须做、边界画在哪、判据和变更红线卡多严。看完你手上这份报告,能自己判断三件事——能不能用、缺什么、要不要重做。
读完能带走四样东西:①两本规范的判据对照表;②厚度覆盖的 25、70 两个坎;③开焊前自查的十项清单;④触发重新评定的红线表。
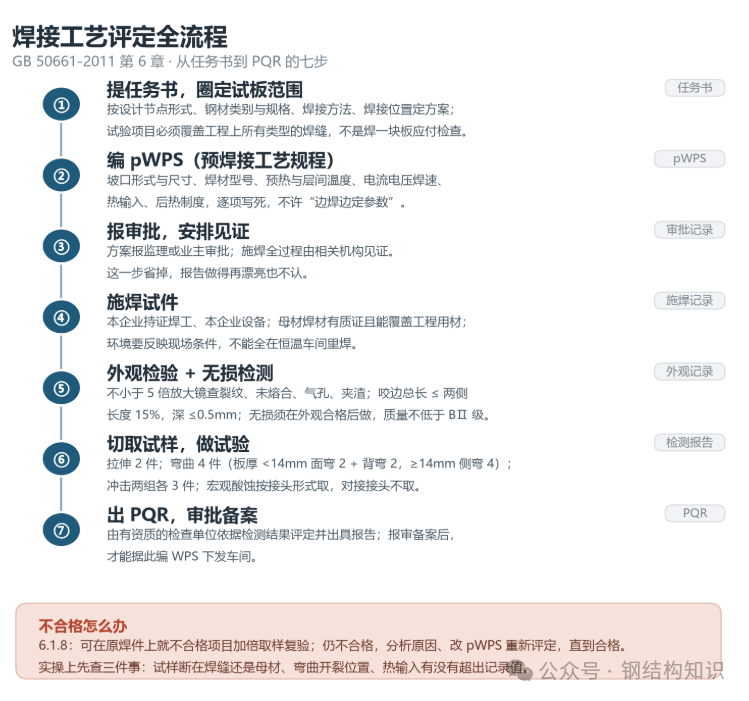
图 1 焊接工艺评定的七个环节,以及每个环节该留下什么文件 一、先确认用哪把尺子
钢结构焊接评定的通用依据是 GB 50661-2011 第 6 章。公路桥涵另有一本,JTG/T 3650-2020 附录 H。验收层面,GB 50205-2020 把评定报告列进竣工资料;JTG F80/1-2017 第 8.9.1 条则明确,钢梁或梁段制作前应进行焊接工艺评定。
两本的流程基本一致,判据和覆盖面差得不小。混着用,最容易在交竣工资料的时候被挑出来。
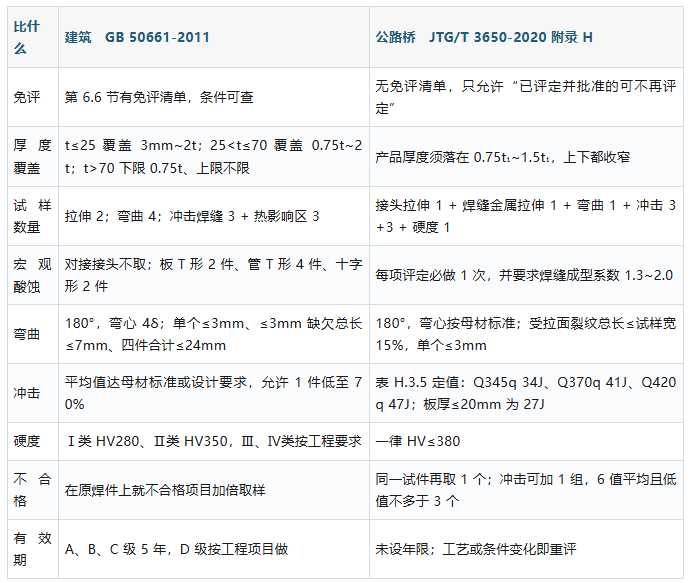
表 1 两本规范的关键差异,按合同和设计指定的那本执行
桥梁这边为什么看着更“费钱”?三条叠在一起:没有免评清单,厚度只能覆盖 0.75 到 1.5 倍,每项评定还得必做宏观酸蚀。所以桥梁项目的评定不能一件一件补,得按整桥的板厚区间和焊缝类型一次规划。
二、什么情况必须做
6.1.1 是强制性条文(住建部公告第 1212 号)。除 6.6 免评条件外,施工单位首次采用的钢材、焊接材料、焊接方法、接头形式、焊接位置、焊后热处理制度,以及焊接工艺参数、预热和后热措施的组合条件,都要在构件制作和安装之前完成评定。
“首次采用”说的是这个组合超出你现有报告的覆盖范围,跟企业干了多少年钢结构没关系。新接一个项目,钢材从 Q355 换成 Q420,或者板厚从 40 跳到 60,都算首次。
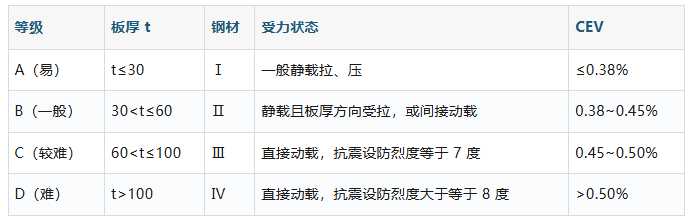
再往下是焊接难度等级。按表 3.0.1,板厚、钢材分类、受力状态、碳当量四个因素里取最难的一档:
表 2 焊接难度等级(GB 50661-2011 表 3.0.1),整体按最难的一档定
等级影响两件事。一是有效期,6.1.9 规定 A、B、C 级评定有效期 5 年,D 级按工程项目单独评定。二是资质门槛,C 级和 D 级单位必须配备焊接工艺试验室(3.0.3),技术负责人要高级职称(3.0.4)。
三、什么情况可以不做
6.6 给了免评的口子,条件卡得很死:
· 焊接方法与施焊位置符合表 6.6.2-1:焊条电弧焊、实心与药芯气保焊可平、横、立;单丝埋弧焊只到平和平角;非穿透栓钉焊只到平
· 母材与焊缝金属组合符合表 6.6.2-2,板厚不大于 40mm,质量等级 A、B 级
· 预热与道间温度符合表 6.6.2-3
· 参数在表 6.6.2-4 范围内;焊条电弧焊焊道宽度不超过焊条直径 4 倍,气保焊不超过 20mm
· 导电嘴到工件:埋弧焊 40±10mm,气保焊 20±7mm;保护气用 CO₂,或氩气 80% 加 CO₂ 20%,流量 20~50L/min
· 完全焊透的焊缝,单面焊加衬垫,双面焊清根
· 节点构造与坡口符合第 5 章,斜角角焊缝、管材相贯接头局部两面角大于 30°
· 荷载特性为静载;焊丝直径不在表内,一律不得免评
还要由本单位焊接工程师和技术负责人签发书面文件(6.6.1)。这份文件同样是竣工资料的一部分,不是口头认可就行。
桥梁这边没有免评清单。附录 H.1.3 只有一句“已评定并批准的工艺,可不再进行评定”——意思是拿已批的报告复用,不是免做。加上厚度只覆盖 0.75 到 1.5 倍,桥梁的评定更像一次投资:规划得早,后面省得下来;一件一件补,钱和工期都要多花。
四、流程里最容易漏的四件事
七步流程见图 1,这里补四个细节,都是评审时会被问到的。
环境要像现场。6.1.3 要求评定环境反映施工条件。冬天露天焊的活,试件别在恒温车间焊完就送检,否则评的是车间工艺,不是现场工艺。
试件自己焊。6.1.6 明确试件由本企业持证焊工用本企业设备施焊。外包给检测机构代焊,报告做得再规范也无效。
材料要能覆盖。6.1.5 要求试件用的钢材、栓钉、焊材能覆盖工程实际用材,并且有生产厂质证。
检测和检查是两家。6.1.2 写得很清楚:检测单位出试验报告,检查单位依据结果做评定、出 PQR,两者都要有相应资质,施焊过程还要有机构见证。
五、覆盖范围:25 和 70 两个坎
表 6.2.4 是最常被问到的表。常规电弧焊(类别 1、2、3、4、5、8)分三档:
· 试件 t≤25mm,覆盖 3mm ~ 2t
· 试件 25<t≤70mm,覆盖 0.75t ~ 2t
· 试件 t>70mm,覆盖 0.75t 以上,上限取消
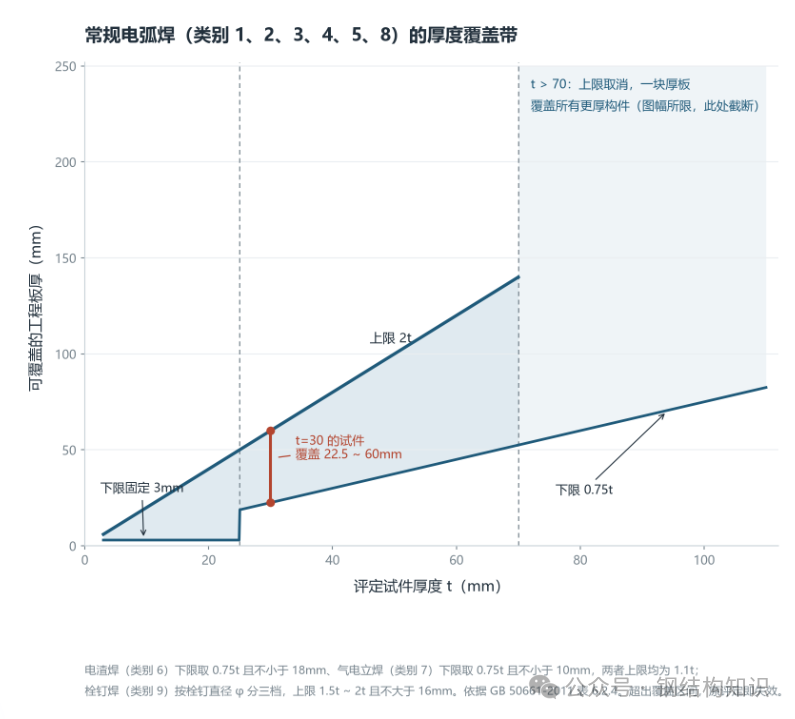
另外三类单独算。电渣焊(类别 6)下限取 0.75t 且不小于 18mm,上限 1.1t;气电立焊(类别 7)下限取 0.75t 且不小于 10mm,上限 1.1t。这两类放大能力很弱,现场板厚必须贴近试件。栓钉焊(类别 9)按栓钉直径 φ 分三档,下限 t 或 0.75t,上限 2t 或 1.5t,且不超过 16mm。
管材多一条直径规则:外径小于 600mm 的,评定管径覆盖不小于试验管外径;外径不小于 600mm 的,覆盖不小于 600mm。板对接与外径不小于 600mm 的管对接,相应位置可以互代。
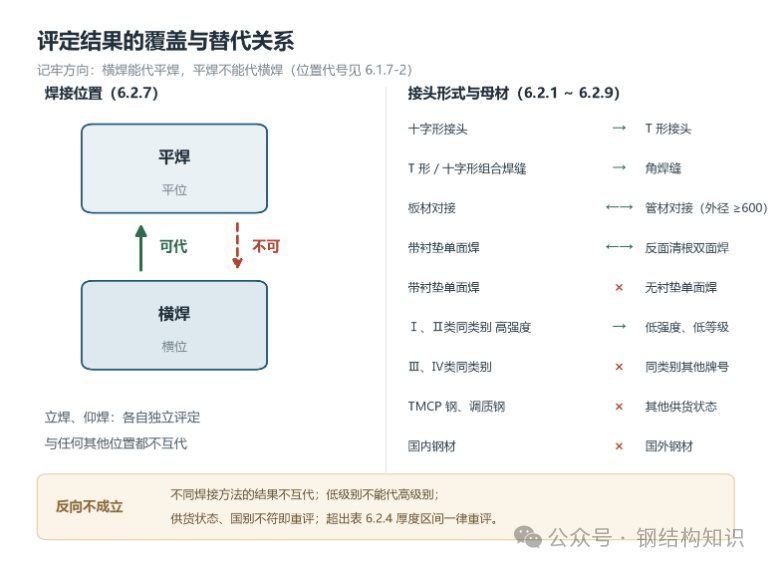
图 3 位置、接头、母材的替代关系,反向大多不成立 钢材那几条要背下来:不同类别钢材不互代;Ⅰ、Ⅱ类同类别里,强度和质量等级高的可以代低的,不能反过来;Ⅲ、Ⅳ类同类别之间也不行,一种牌号一份评定;不同焊接方法的结果不互代。
供货状态是最容易忽略的一层:TMCP 钢、调质钢与其他供货状态不互代,轧制钢与铸钢不互代,耐候钢与非耐候钢不互代,国内与国外钢材也不互代。
位置只有一条能记的:横焊能代平焊,平焊不能代横焊;立焊、仰焊各自独立,跟谁都不互代(6.2.7)。接头形式宽松一点,十字形能代 T 形,T 形和十字形的组合焊缝能代角焊缝(6.2.3)。
六、试验项目和判据
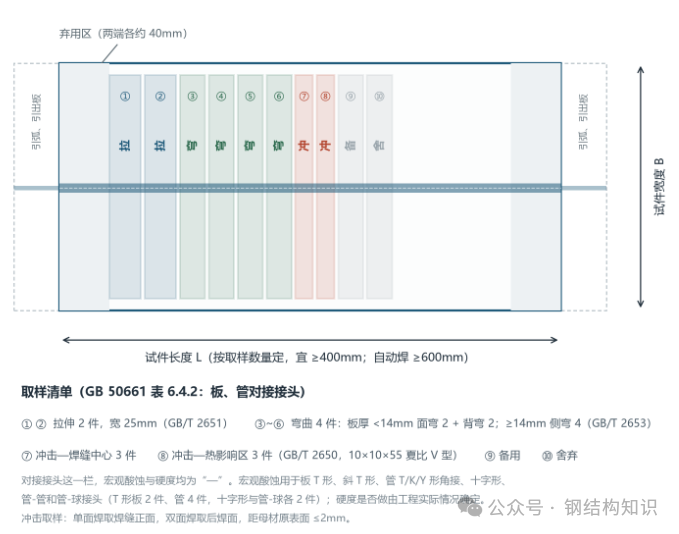
图 4 对接试件的取样布置,两端约 40mm 的引弧、收弧段不取样 对接接头的试样数量是:拉伸 2 件,弯曲 4 件,冲击两组各 3 件。弯曲这 4 件怎么取,看板厚:小于 14mm 用面弯加背弯,各 2 件;不小于 14mm 改用侧弯 4 件。
宏观酸蚀和硬度,在表 6.4.2 的对接接头这一栏都是“—”。宏观酸蚀是给板 T 形、斜 T 形、管 T/K/Y 形角接、十字形、管-管和管-球接头用的,T 形接头板 2 件、管 4 件,十字形和管-球各 2 件;硬度是否做,由工程实际情况确定。这一条常被写反,做了一堆对接宏观酸蚀,真正要看的角焊缝反而没取。
合格判据在 6.5.4:
拉伸 同钢号时每个试样抗拉强度不低于母材标准下限值;两种钢号组合取较低者;厚板分片取样可取平均值。
弯曲 弯至 180°,单个裂纹或缺欠长度不大于 3mm,各试样不大于 3mm 的缺欠总长不大于 7mm,四个试样缺欠总长不大于 24mm。
冲击 焊缝中心与热影响区粗晶区各 3 件,平均值达到母材标准或设计要求,允许 1 件低于规定值但不低于 70%。
硬度 Ⅰ类钢不超过 HV280,Ⅱ类不超过 HV350;Ⅲ、Ⅳ类按工程要求另定。
宏观酸蚀 焊缝与热影响区不得有肉眼可见裂纹、未熔合,同时测定根部焊透、焊脚尺寸、两侧焊脚差和余高。
弯曲试验的弯心直径是 4 倍试样厚度,弯到 180°。面弯、背弯时试样厚度取试件全厚度;侧弯时试样厚 10mm,宽度取板厚,板厚大于 40mm 才按 20~40mm 分片切取。
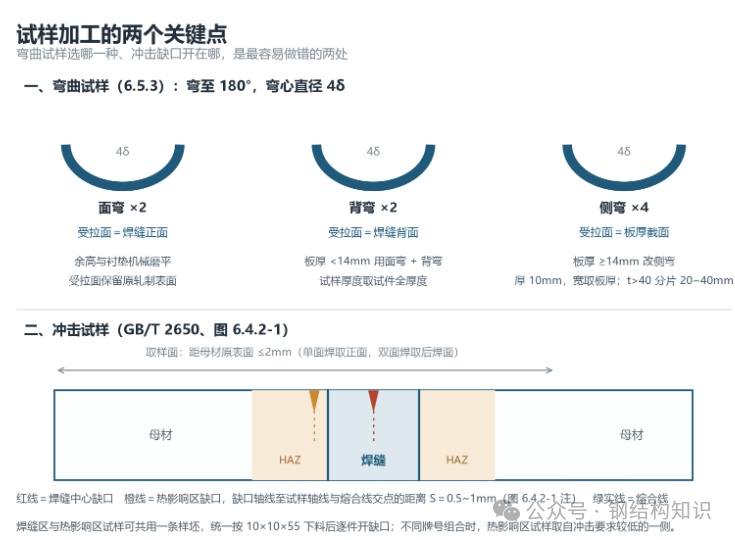
图 5 弯曲试样选型与冲击缺口位置,两处最容易做错的地方 冲击试样是 10×10×55 的夏比 V 型。缺口开在两个位置:焊缝中心,以及热影响区——缺口轴线到试样轴线与熔合线交点的距离 S 是 0.5~1mm,不是随便往母材里挪。取样面控制在距母材原表面 2mm 以内,单面焊取焊缝正面,双面焊取后焊面。不同牌号组合的接头,热影响区试样取自冲击要求较低的一侧。
这条在 6.4.2 和图上注释里写得明确。做错的话,测出来的韧性不是接头最薄弱处的值,报告好看,隐患还在。
七、真正要盯的十个项目
1 pWPS 与实际施焊参数是否一致。评定记录上的电流、电压、焊速、预热温度,超出 pWPS 给定范围,评定结果直接失效。这点没有商量余地。
2 焊接位置。现场有立焊、仰焊的节点,评定必须做对应位置。拿平焊报告去覆盖立焊,是车间最常见的错。
3 板厚。先查 25 和 70 两个坎,再算 0.75t 和 2t。厚板评定向上覆盖能力强,薄板评定向下覆盖有限,别拿 8mm 的报告去干 20mm 的活。
4 母材类别与供货状态。Q355 换 Q420 是类别变了,必重评;供货状态更绕,TMCP、调质钢与其他状态不互代,国产换进口也不互代。
5 热输入。规范按母材焊接性定,不按焊工手感定。热输入超标,冲击功先垮,硬度跟着上去。
6 冲击试验要不要做。设计有要求、承受动载、低温环境、厚板,这几种情况绕不过去。图纸上没写,也要问一句。
7 试样断口位置。拉伸断在焊缝,说明焊缝强度不够,先查焊材匹配和热输入;断在母材才算正常。弯曲试样裂在熔合线,往往指向清根或层间温度。
8 硬度。Ⅰ类 280、Ⅱ类 350 是国标线,桥梁一律 380。超了说明冷却太快或预热不足,别急着补焊,先改工艺。
9 有效期与工程的绑定关系。A、B、C 级 5 年,D 级按项目做。跨项目借用,先看难度等级,再看覆盖范围,两项都过才敢用。
10 附件齐不齐。6.1.10 要求五件套:评定报告、评定指导书、评定记录表、检验结果表、检验报告,按附录 B 格式报审备案。再加上外观与无损报告、见证签字,缺一项在竣工资料里就是问题。
八、变更即重评的红线
第 6.3 节按焊接方法逐条规定了触发重新评定的条件,摘几条常用的:
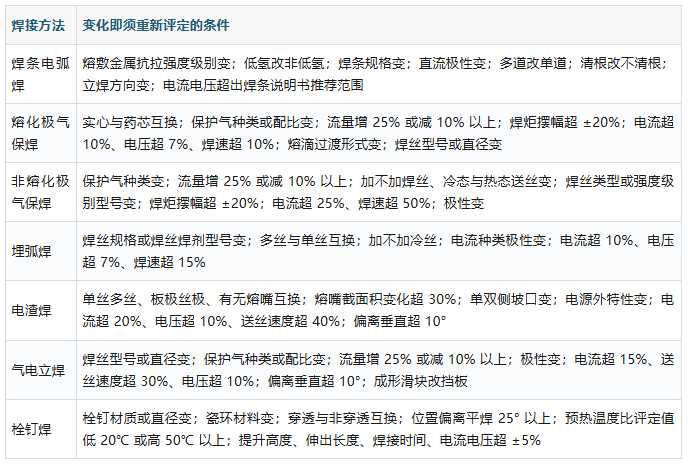
表 3 常用焊接方法的重评触发条件(GB 50661-2011 第 6.3 节)
规范定这些数字,是因为它们各自通向一种缺陷。电流电压焊速决定热输入,热输入决定冷却速度,冷却速度决定组织和硬度。链条是连着的,改一环,后面全动。
收尾前,带走三句话:
① 先定尺子:合同写哪本,就按哪本的判据走,别拿建筑的表去交桥梁的资料。
② 再算边界:厚度、位置、方法、母材类别、供货状态,五项挨个过一遍。
③ 最后查附件:五件套加见证签字,缺一项就是隐患,不是“回头再补”。
最后
焊接工艺评定最终落在一条边界上。边界画准了,车间怎么焊都落在安全区里,质检拿着报告能对上号,监理翻到那一页能签字。边界画糊了,报告装订得再厚,也只是一叠纸。
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号