马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
钢结构防腐涂装工程质量管理
1、依据标准:
《建筑工程施工质量验收统一标准》
《钢结构工程施工质量验收规范》
2、施工准备
2.1 材料
2.1.1 建筑钢结构防腐材料选型须满足设计文件要求。防腐涂料体系主要包含底漆、面漆、稀释料等类别。其中,防腐底漆常用红丹油性防锈漆、钼铬红环氧酯防锈漆等;防腐面漆可选用各色醇酸磁漆、各色醇酸调合漆等。所有防腐材料除需满足国家现行相关技术标准规定外,还应附带产品出厂合格证明文件。
2.2 主要机具:
喷砂枪、气泵、回收装置、喷漆枪、喷漆气泵、胶管、铲刀、手砂轮、砂布、钢丝刷、棉丝、小压缩机、油漆小桶、刷子、酸洗槽和附件等。
2.3 作业条件:
2.3.1 油漆施工作业应有特殊工种作业操作证。
2.3.2 防腐涂装工程前钢结构工程已检查验收,并符合设计要求。
2.3.3 防腐涂装作业场地应有安全防护措施,有防火和通风措施,防止发生火灾和人员中毒事故。
2.3.4 露天防腐施工作业应选择适当的天气,大风、遇雨、严寒等均不应作业。
3、操作工艺
3.1 工艺流程:
基面清理 → 底漆涂装 → 面漆涂装 → 检查验收。
3.2 基面清理:
3.2.1 建筑钢结构工程的油漆涂装应在钢结构安装验收合格后进行。油漆涂刷前,应将需涂装部位的铁锈、焊缝药皮、焊接飞溅物、油污、尘土等杂物清理干净。
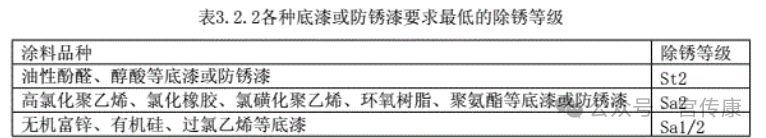
3.2.2 基面清理除锈质量的好坏,直接关系到涂层质量的好坏。涂装工艺的基面除锈质量要求见表 3.2.2 的规定。
3.2.3 为了保证涂装质量,根据不同需要可以分别选用以下除锈工艺。
3.2.3.1 喷砂除锈:借助压缩空气形成的气流,带动石英砂、铁砂等磨料持续撞击钢构件表面,清除钢材表面锈蚀、油污等附着物,使基材金属本色显露。该工艺除锈效率高、清除效果好,属于应用广泛的高效除锈工艺。
3.2.3.2 酸洗除锈:将待涂装钢构件置于酸槽内,依靠酸液化学反应去除构件表面油污与锈蚀。酸洗除锈效率较高、除锈干净,但工序要求严格,酸洗完成后必须采用热水或清水充分清洗;若构件残留酸液,会加速钢材二次腐蚀。
3.2.3.3 人工除锈:作业人员使用刮刀、砂轮机、砂布、钢丝刷等简易工具手工铲除钢构件锈蚀。该方式作业效率偏低,作业环境较差,除锈质量难以完全到位。
3.3 底漆涂装:
3.3.1 调合红丹防锈漆,控制油漆的粘度、稠度、稀度,兑制时应充分的搅拌,使油漆色泽、粘度均匀一致。
3.3.2 刷第一层底漆时涂刷方向应该一致,接槎整齐。
3.3.3 刷漆时应采用勤沾、短刷的原则,防止刷子带漆太多而流坠。
3.3.4 待第一遍刷完后,应保持一定的时间间隙,防止第一遍未干就上第二遍,这样会使漆液流坠发皱,质量下降。
3.3.5 待第一遍干燥后,再刷第二遍,第二遍涂刷方向应与第一遍涂刷方向垂直,这样会使漆膜厚度均匀一致。
3.3.6 底漆涂装后起码需 4~8h 后才能达到表干、表干前不应涂装面漆。
3.4 面漆涂装:
3.4.1 建筑钢结构底漆、面漆施工间隔通常较长。钢构件涂刷防锈底漆后转运至施工现场组装,待组装完成后再统一实施面漆涂装。因此面漆施工前,需清理钢结构表面,清除安装焊缝处的焊药;构件漆膜被烧损、磕碰脱落部位,应提前做好补漆处理。
3.4.2 调配面漆时,应选用色号统一的面漆,搭配适配的稀释剂;面漆启用前充分搅拌,保证色泽均匀。涂料工作黏度与稠度需控制合理,确保涂装后无流坠、无明显刷纹。
3.4.3 面漆施工过程中应持续搅拌,涂刷方式及走枪方向与前述涂装工艺保持一致。
3.4.4 若采用喷涂涂装工艺,需调试喷嘴口径与喷涂压力,保证喷枪软管可顺畅抵达作业位置;空气压缩机压力宜控制在 0.4~0.7N/mm²。
3.4.5 喷涂作业时控制好喷嘴与构件表面距离,喷枪距作业面一般保持 100mm 左右;喷枪尽量垂直于钢结构基面,或喷嘴略微向上倾斜。
3.4.6 喷涂作业时喷嘴平行平稳移动,行走速度保持恒定,保障涂层厚薄均匀。喷涂单次成膜厚度偏小,需分多遍施工,下一遍喷涂必须等待上一层漆膜干燥后方可开展。
3.5 涂层检查与验收:
3.5.1 表面涂装施工时和施工后,应对涂装过的工件进行保护,防止飞扬尘土和其它杂物。
3.5.2 涂装后的处理检查,应该是涂层颜色一致,色泽鲜明、光亮,不起皱皮,不起疙瘩。
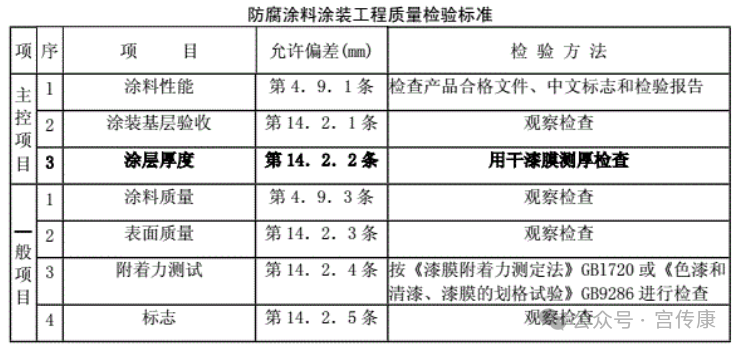
3.5.3 涂装漆膜厚度的测定,用触点式漆膜测厚仪测定漆膜厚度,漆膜测厚仪一般测定 3 点厚度,取其平均值。
4、质量标准
5、成品保护
5.1 钢构件涂装后应加以临时围护隔离,防止踏踩,损伤涂层。
5.2 钢构件涂装后,在 4h 之内如遇有大风或下雨时,应加以覆盖,防止粘染尘土和水气、影响涂层的附着力。
5.3 涂装后的构件需要运输时,应注意防止磕碰,防止在地面拖拉,防止涂层损坏。
5.4 涂装后的钢构件勿接触酸类液体,防止咬伤涂层。
6、应注意的质量问题
6.1 涂层作业气温应在 5~38℃ 之间为宜,当天气温度低于 5℃ 时,应选用相应的低温涂层材料施涂。
6.2 当气温高于 40℃ 时,应停止涂层作业。因构件温度超过 40℃ 时,在钢材表面涂刷油漆会产生气泡,降低漆膜的附着力。
6.3 当空气湿度大于 85%,或构件表面有结露时,不宜进行涂层作业。
6.4 钢构件制作前,应对构件隐蔽部位、结构夹层难以除锈的部位,提前除锈,提前涂刷。
7、质量记录
7.1 底漆涂层产品合格证。
7.2 面漆涂层产品合格证。
7.3 涂层的质量检查记录和报告。
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号