马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
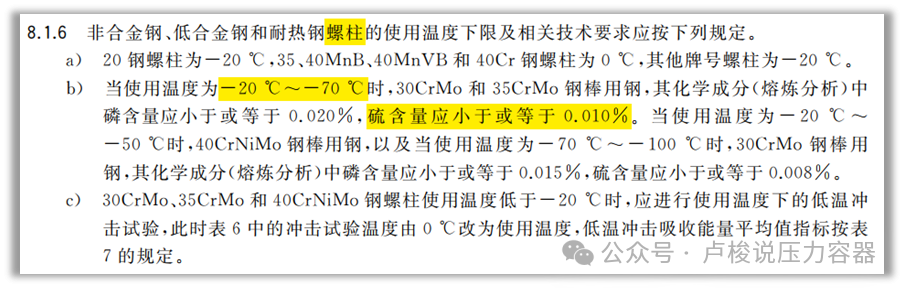
按GB/T150.2-2024的8.1.6,某低温设备(设计温度-53℃)图纸中提出了这样一条技术要求:35CrMoA螺柱用钢化学成分(熔炼分析)应满足P≤0.020%,S≤0.010% ...
可能有人会有疑问:既然要求S≤0.010%,直接选用35CrMoE得了,也别大费周章用“35CrMoA+限定S含量”了?
且听我慢慢道来...
GB/T150.2中螺柱用钢棒35CrMo的材料标准是GB/T3077-2015,按冶金质量,高级优质钢牌号后加字母A,特级优质钢牌号后加字母E。
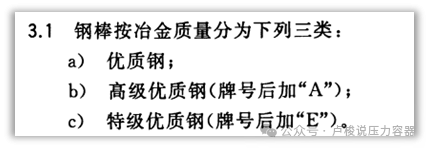
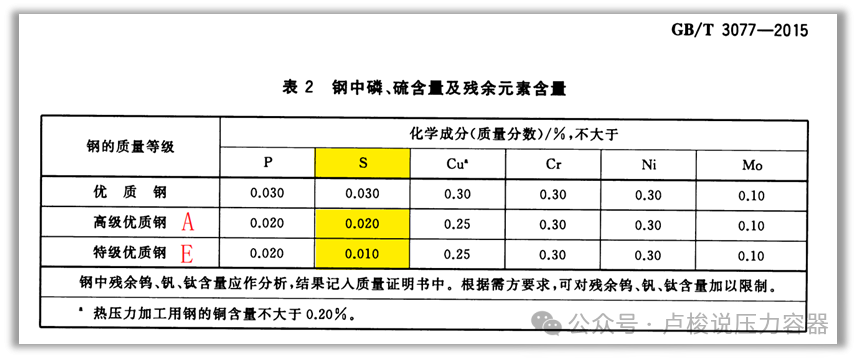
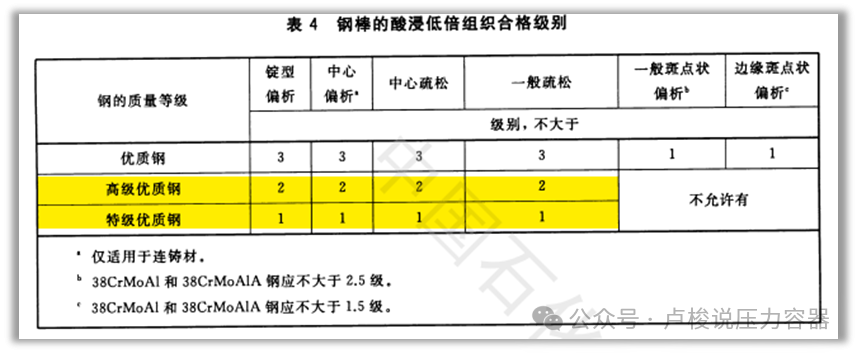
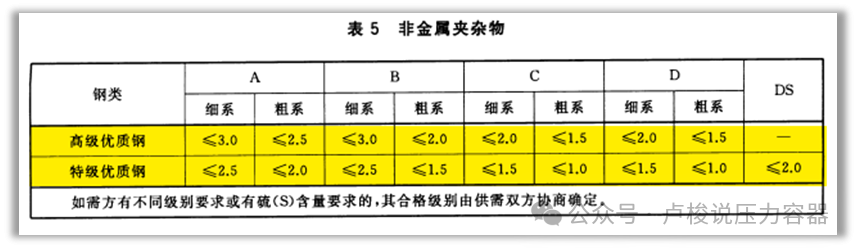
按GB/T3077,A、E的区别在于S含量保证值(见标准表2),以及酸浸低倍组织(见标准表4)、非金属夹杂物(见标准表5)
按标准表2,A级为S≤0.020%,E级为S≤0.010%,似乎接用35CrMoE就可以了,多省事?来个“35CrMoA+限定S含量”也挺费事。
其实倒也不必,如前所述,A、E在低倍组织、非金属夹杂物上还有区别,如果像GB/T150一样对这两个指标没有特别要求,“35CrMoA+限定S含量”,也已够用,毕竟能省点是点。
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号