马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
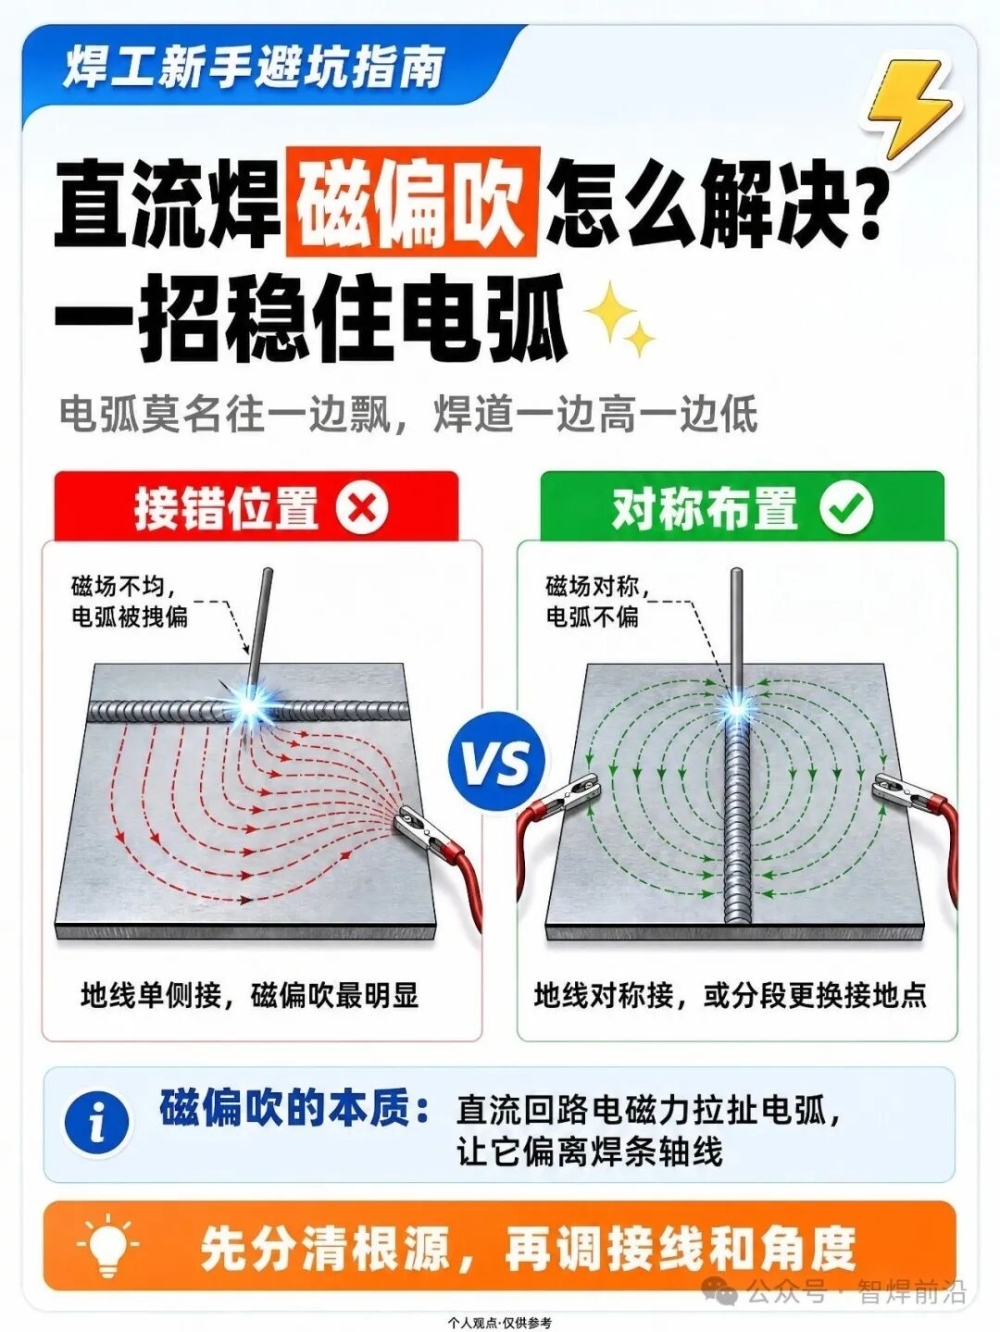
直流焊磁偏吹怎么解决?一招稳住电弧✨
很多焊工直流焊接的时候,电弧莫名往一边飘,焊道一边高一边低、气孔夹渣接连出现,多半就是遇到了磁偏吹🧐。
磁偏吹本质:直流焊接回路产生的电磁力,拉扯电弧,让电弧偏离焊条轴线,属于电弧偏吹里最常见的一类。
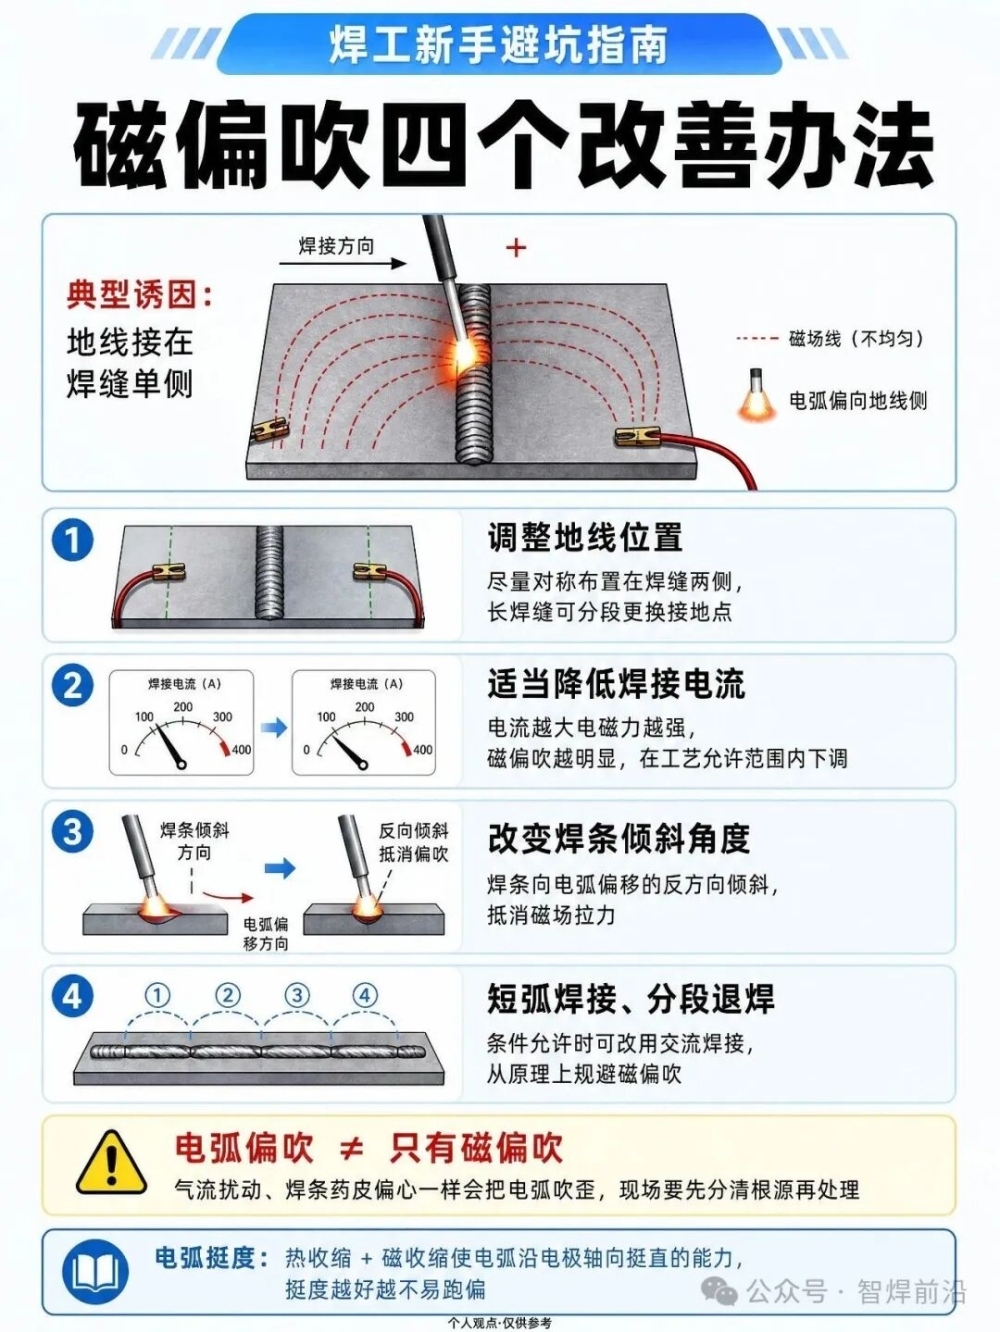
最典型诱因就是地线接线位置不合理,就像图里展示的:地线接在焊缝单侧,磁场分布不均匀,电弧就被磁场 “拽偏”。
✅常用改善办法:
1. 调整地线位置,尽量让地线对称布置在焊缝两侧,长焊缝可以分段更换接地点;
2. 在工艺允许范围内适当降低焊接电流,电流越大,电磁力越强,磁偏吹越明显;
3. 改变焊条倾斜角度,焊条向电弧偏移的反方向倾斜,抵消磁场拉力;
4. 采用短弧焊接、分段退焊法;条件允许时,可改用交流焊接规避磁偏吹。
💡补充区分:电弧偏吹≠只有磁偏吹。
气流扰动、焊条药皮偏心,一样会把电弧吹歪,现场要先分清根源再处理。 电弧挺度顺带一提:热收缩、磁收缩共同作用,电弧沿着电极轴向挺直的能力,挺度越好,电弧越不容易跑偏,焊接稳定性更强。
💡小提示:大批量连续焊接,稳定的电弧控制是焊缝一致性的关键,自动化设备的回路布局、地线设计,能大幅降低磁偏吹带来的波动。
👉互动提问:你干活的时候,是不是经常遇到磁偏吹?一般怎么处理?
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号