马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
在工厂里,“生产过程”、“工艺过程”、“机械加工工艺过程”经常被混着使用。
有人把领料、加工、检验、包装全部称为工艺过程,也有人认为只有车、铣、磨才算生产过程。平时口头交流或许问题不大,但在编制流程图、PFMEA、控制计划和工艺规程时,如果概念边界没有分清,文件范围、部门职责和控制重点就容易错位。
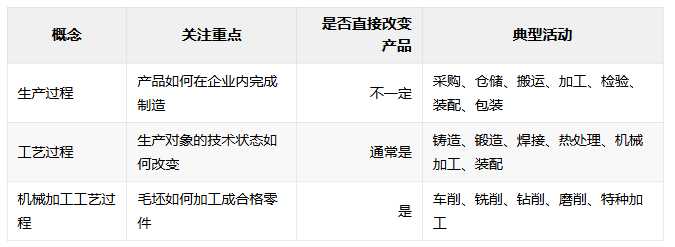
在机械制造企业的传统工艺语境下,三者通常呈现以下关系:生产过程包含工艺过程,工艺过程又包含机械加工工艺过程。
理解这三个概念,关键要看三个问题:覆盖范围有多大、是否直接改变生产对象、采用的是什么加工方法。
一、先看层级
三个概念虽然相互关联,但关注对象并不相同。
换一种说法:
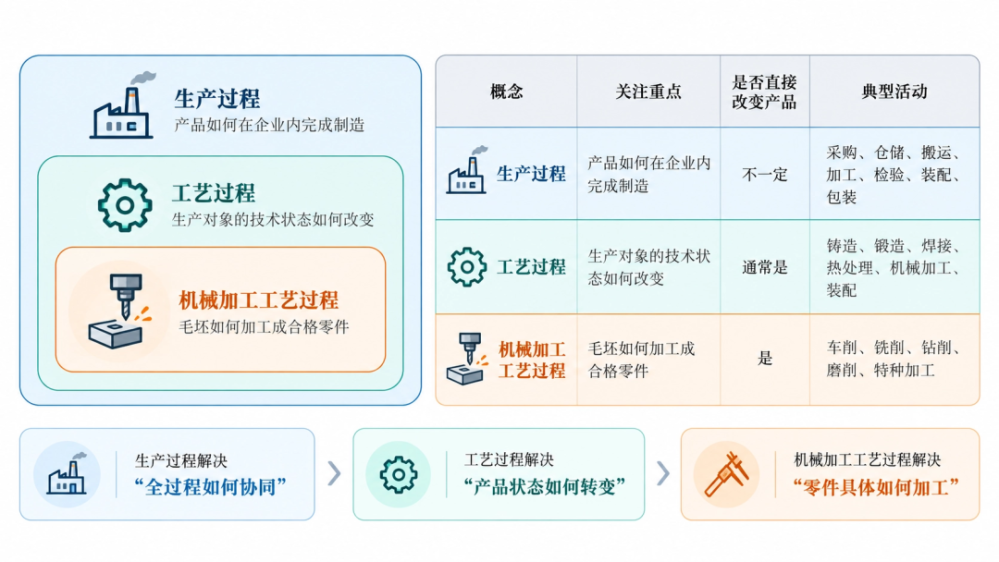
这个包含关系主要适用于机械制造工艺学语境。在生产管理、质量管理或供应链管理中,“生产过程”的边界可能更宽,因此实际使用时需要先统一企业内部的术语口径。
二、生产过程
按照机械制造领域的传统定义,生产过程是从原材料、半成品或外购件进入企业开始,到产品制造完成为止,全部有关劳动过程的总和。
它通常包括:
其中既有直接形成产品的活动,也有为制造提供支持和保障的活动。因此,生产过程不等于设备加工,更不等于生产线上的几个工序。
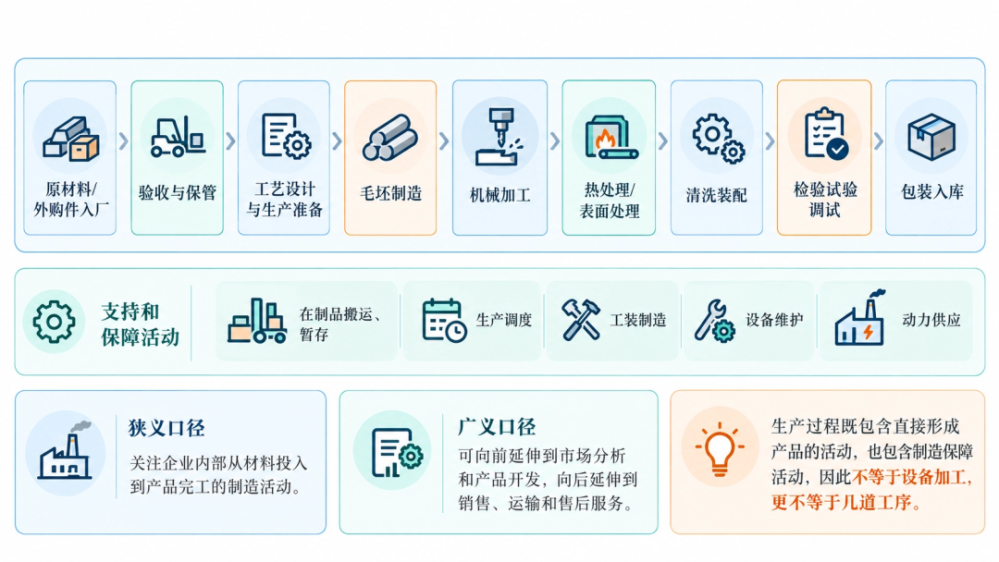
需要注意,生产过程还存在广义与狭义之分。
狭义口径主要关注企业内部从材料投入到产品完工的制造活动;广义口径则可能向前延伸到市场分析和产品开发,向后延伸到销售、运输和售后服务。机械制造教材中也存在这两种使用方式,因此讨论生产过程时,应首先说明范围。
三、工艺过程
工艺过程是生产过程中直接改变生产对象技术状态的部分。
这里的生产对象可能是原材料、毛坯、零件、组件或整机。所谓“直接改变”,主要包括:
机械制造中的工艺过程通常包括毛坯制造、热处理、机械加工、表面处理和装配等。
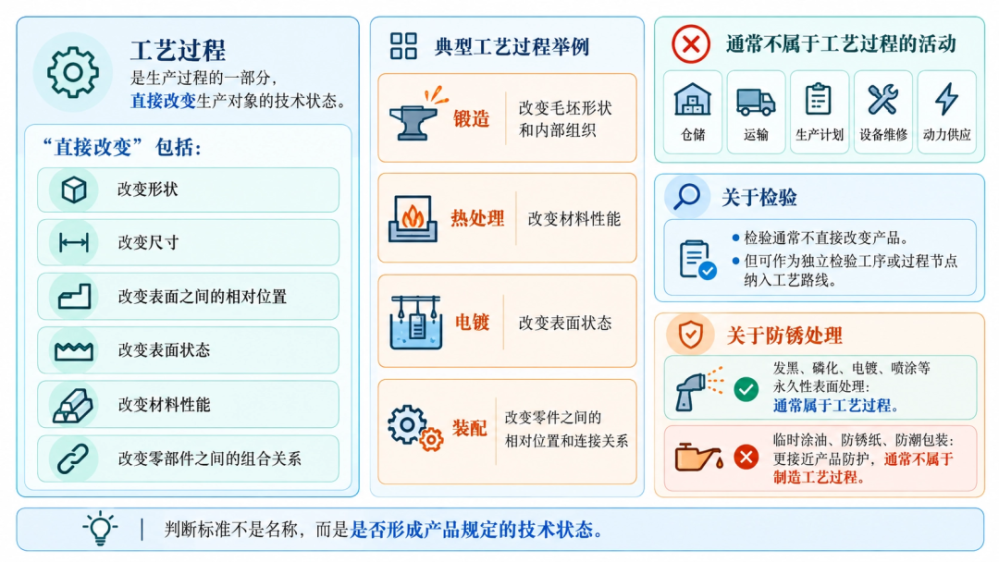
例如:
因此,它们都属于工艺过程。
相对而言,仓储、运输、生产计划、设备维修和动力供应通常不直接改变生产对象,属于生产过程中的辅助或保障活动,一般不属于工艺过程。
检验算不算
检验通常不会改变产品的形状、尺寸、性能或装配关系,因此一般不属于加工工艺过程。
但这不代表检验不能作为工序存在。为了控制质量和保证工序衔接,首件检验、工序间检验、热处理后硬度检验和最终检验,都可以作为独立的检验工序或过程节点编入工艺路线。
因此,需要区分两个问题:
前者通常是否定的,后者则取决于产品风险和质量控制要求。
防锈算不算
防锈处理也不能一概而论。
发黑、磷化、电镀和喷涂等永久性表面处理,会形成规定的表面状态,通常属于工艺过程。
如果只是为了周转、储存或运输而临时涂油、加防锈纸或进行防潮包装,则更接近产品防护活动,通常不属于制造工艺过程。
判断标准不是名称中有没有“处理”二字,而是它是否形成了产品规定的技术状态。
四、机加工过程
机械加工工艺过程,是采用机械加工方法,直接改变毛坯或半成品的形状、尺寸、各表面之间的相对位置和表面质量,使其成为合格零件的过程。 <span]
传统的机械加工主要包括:
这些加工方法主要依靠刀具、磨具与工件之间的相对运动,去除毛坯上的多余材料,使零件达到图样规定的尺寸精度、形状精度、位置精度和表面质量。
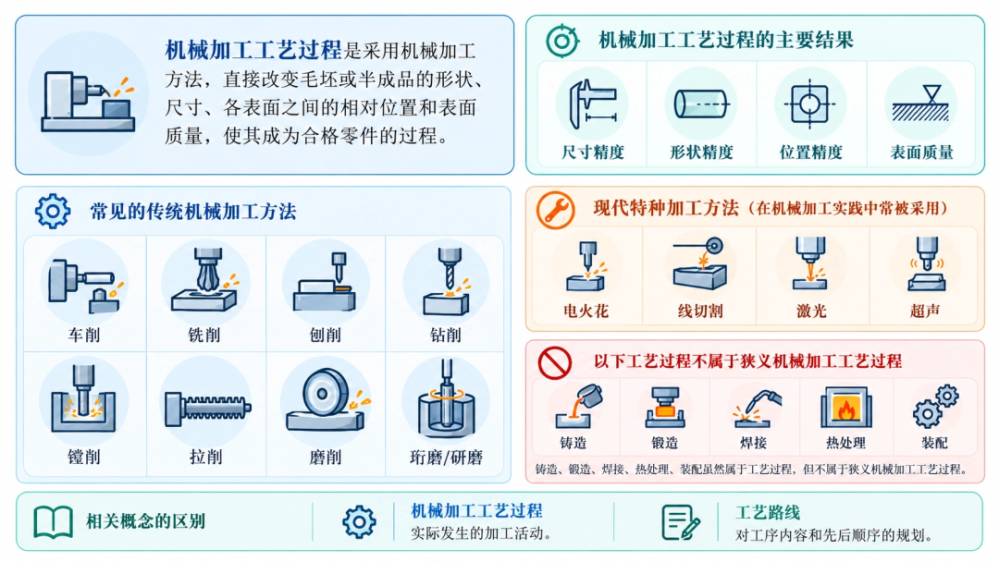
在现代机械制造体系中,电火花、线切割、激光和超声等特种加工,也常被纳入零件机械加工工艺管理范围。不过,这些方法并不完全属于传统机械切削,不同教材和企业的分类口径可能存在差异。
需要明确的是,铸造、锻造、焊接、热处理和装配虽然属于工艺过程,却不属于狭义的机械加工工艺过程。
一条零件工艺路线中,可以穿插热处理、清洗、检验和委外加工等节点,但这些节点出现在工艺路线中,并不意味着它们都属于机械加工。
此外,机械加工工艺过程与工艺路线也不能完全画等号。机械加工工艺过程是实际发生的加工活动,工艺路线则是对工序内容和先后顺序的规划。
五、工序层级
机械加工工艺过程通常由若干工序组成,并可根据需要继续划分为安装、工位、工步和走刀。
工序
工序是组成工艺过程的基本单元。传统定义是一个或一组工人,在一个工作地点,对一个或一组工件连续完成的那部分工艺过程。
在自动线、柔性制造单元或无人化设备中,不一定存在固定操作人员。因此,更准确的理解是:由操作者或自动化设备,在一个相对独立的工作地点,对规定工件连续完成的加工内容。
更换设备或工作地点,通常意味着进入新的工序。
安装
安装是工件经过一次装夹后完成的那部分工序内容。同一工序中如果重新定位和夹紧,通常就形成新的安装。
安装次数越多,重复定位带来的误差风险通常越高,因此工艺设计往往希望在保证质量的前提下减少装夹次数。
工位
工位是工件在一次安装中,相对于机床或刀具所占据的每一个加工位置。
例如,使用回转工作台或多工位设备时,工件只装夹一次,却可以依次进入钻孔、扩孔和铰孔等不同工位。
工步
工步是加工表面、刀具及切削用量基本保持不变时,连续完成的那部分工序内容。
例如,先粗车外圆,再精车外圆,由于切削参数和加工目的发生变化,通常属于两个工步。
走刀
走刀是刀具在同一加工表面上完成一次加工行程的内容。当加工余量较大,需要分层切除时,一个工步可能包含多次走刀。
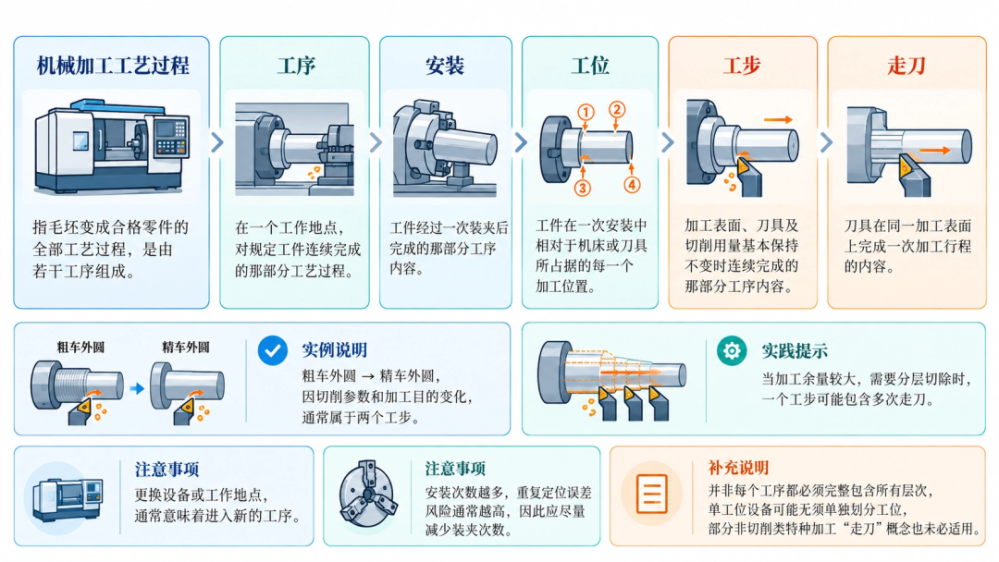
需要注意,这是一种常用教学层级,并非每个工序都必须完整包含所有层次。单工位设备可能无须单独划分工位,一个工步也可能只走刀一次。对于部分非切削类特种加工,“走刀”概念也未必适用。
六、案例拆解
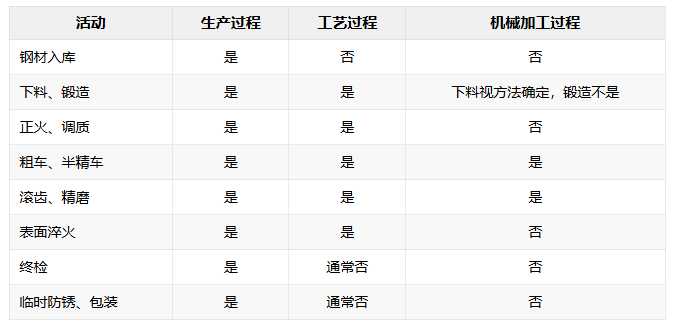
以一根减速机齿轮轴为例,其制造路线可能是:钢材入库→下料→锻造→正火→粗车→调质→半精车→滚齿→表面淬火→精磨→终检→临时防锈→包装入库
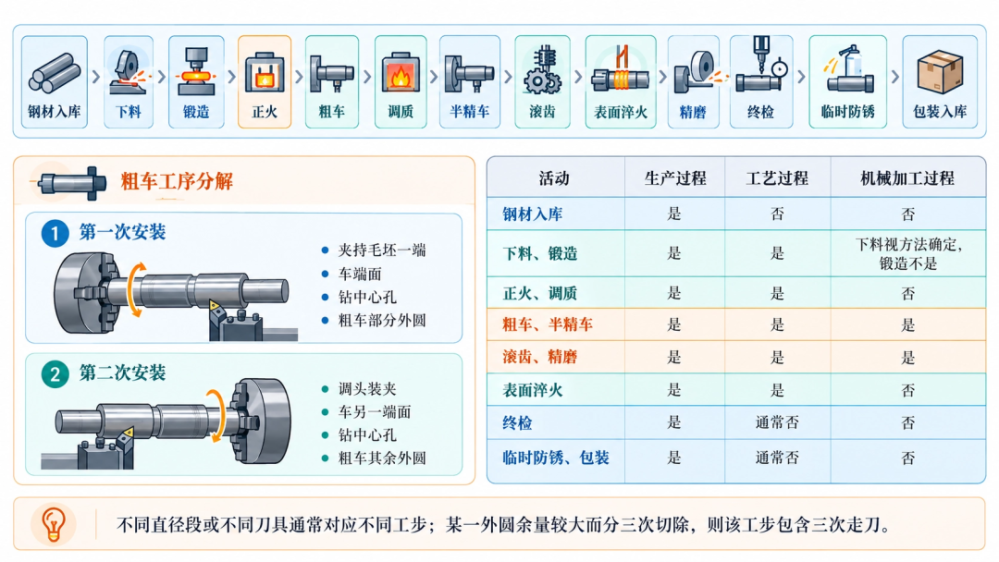
从三个层级观察,可以得到不同结论:
其中,粗车工序还可以进一步拆分:
- 第一次安装:夹持毛坯一端,车端面、钻中心孔、粗车部分外圆。
- 第二次安装:调头装夹,车另一端面、钻中心孔、粗车其余外圆。
不同直径段或不同刀具通常对应不同工步;某一外圆因余量较大而分三次切除,则该工步包含三次走刀。
经过这样的拆分,三个概念的边界就会非常清楚。
七、管理应用
区分这三个概念,不只是为了统一术语,更直接影响企业的流程设计、风险分析和文件管理。
生产过程层面关注整体交付,包括产能、计划、物流、在制品、生产周期、设备保障和质量控制。常用文件包括生产流程图、车间布局、生产计划、物流方案和价值流图。
工艺过程层面关注产品如何实现,包括工艺顺序、关键参数、特殊特性、过程风险和控制方法。常用文件包括过程流程图、工艺规程、PFMEA、控制计划和作业指导书。
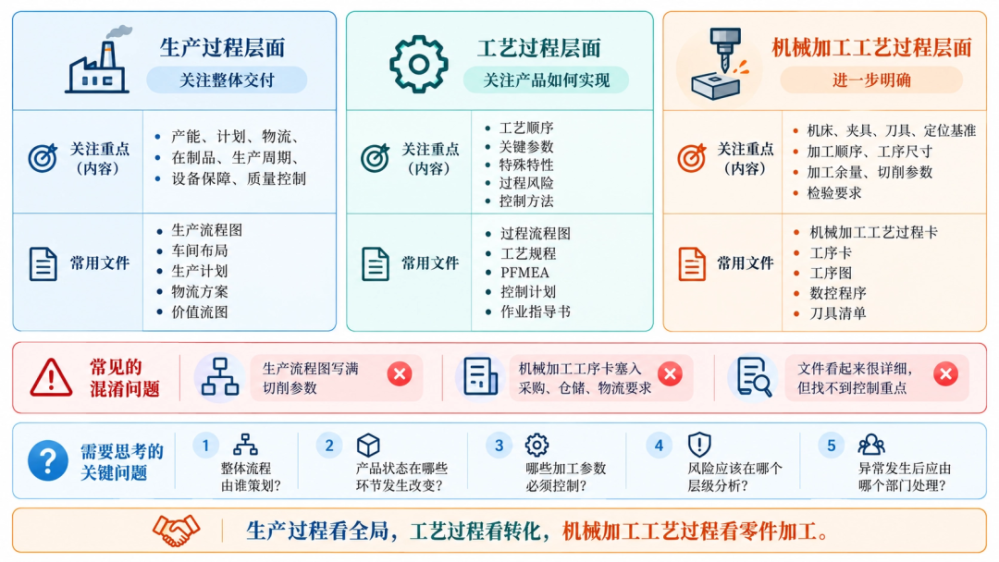
机械加工工艺过程层面则要进一步明确机床、夹具、刀具、定位基准、加工顺序、工序尺寸、加工余量、切削参数和检验要求。常用文件包括机械加工工艺过程卡、工序卡、工序图、数控程序和刀具清单。
这些文件并不是绝对的一一对应关系。例如,PFMEA和控制计划也可能覆盖检验、搬运、包装等制造环节,过程流程图既可以描述整条生产过程,也可以只描述机械加工段。关键是文件范围必须明确,前后信息保持一致。
现场最常见的问题,是把不同层级的内容混在同一份文件中:生产流程图写满切削参数,机械加工工序卡又塞入采购、仓储和物流要求。文件看起来很详细,实际使用时却找不到真正的控制重点。
把三个概念分清楚,才能进一步回答:
归根结底,生产过程看全局,工艺过程看转化,机械加工工艺过程看零件加工。三者范围不同,却共同构成了产品从材料到成品的完整实现路径。
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号