马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
焊缝内部是什么情况,肉眼看不见,割开检查又舍不得——所以工程上用无损检测(NDT),在不破坏产品的前提下摸清焊缝里有没有伤。工地上天天挂在嘴边的 RT、UT、MT、PT 四个字母,就是干这件事的四路兵:RT 和 UT 管内部,MT 和 PT 管表面。
四种方式为什么缺一不可,先看一个真实案例。
某焦化项目一根 φ159×14 的12Cr1MoVG蒸汽管道,焊完抽检射线检测,底片评了Ⅱ级合格,各方签了字。水压试验一升压,这道口子渗了。扒开一看,坡口侧壁一条未熔合,走向跟射线束斜着个角度,底片上影子很淡,评片时当夹渣放过去了。返修花不了几个钱,工期搭进去了。
这件事说明一个理:没有万能的无损检测方法,只有配套着用才靠谱。每种方法都有看得见的地方,也有盲区;不知道盲区在哪,就是把质量交给运气。这篇就把四法的原理、强项、盲区和使用条件挨个讲清。
一、焊缝里的五种常见缺陷
焊接是个局部冶炼过程,金属几秒钟内熔化又凝固,出毛病太正常。焊缝缺陷常见就五种,位置和长相见下面这张图。
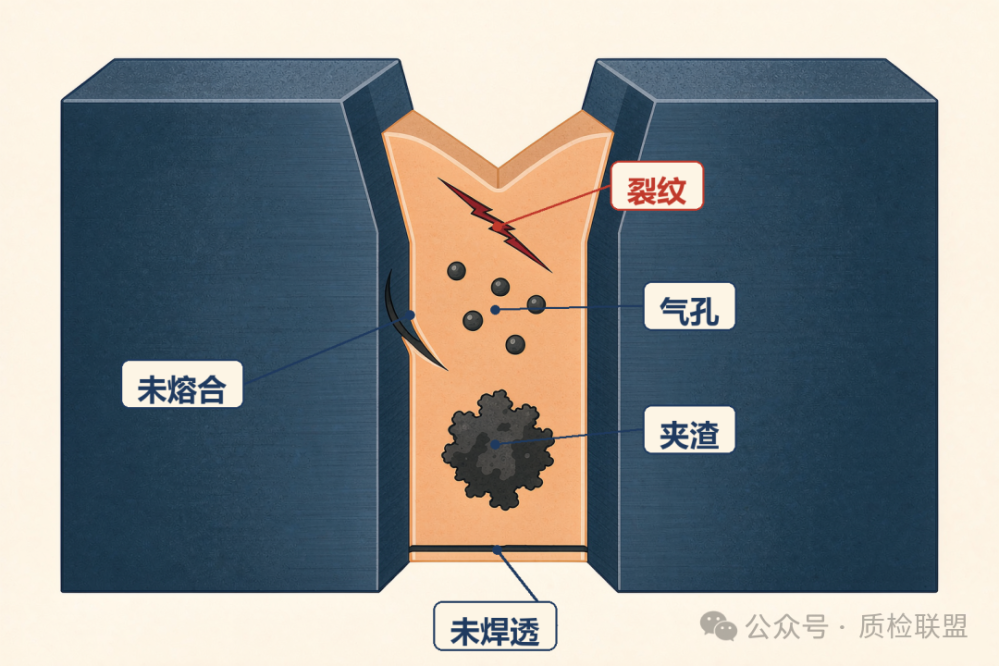
图1 五种缺陷在对接焊缝横剖面中的典型位置。示意图为二维插画,实际形貌以NB/T 47013评级图谱为准。
气孔:熔池里的气体没来得及逸出,凝固后留在里面的小气泡,圆滚滚的。保护气流量不对、焊材受潮、坡口有油污铁锈,都会带来气孔。
夹渣:焊渣、氧化物没浮上来,夹在焊缝金属里,形状不规则。多层多道焊层间清渣不干净,下一道盖上去就把渣封在里面。
未焊透:根部该熔透的地方没透,留了一道缝。电流小、速度快、坡口角度或间隙不够,都会造成未焊透,对接焊缝最怕这个。
未熔合:焊缝金属和母材、或者焊层和焊层之间没有真正长在一起,"贴了个面"。线能量不够或运条手法问题,前一道的金属还没化透就往上堆新的,两层之间就是假结合。开头那根管子渗漏,就是这个。
裂纹:金属内部拉开的缝,冷裂纹、热裂纹都有。冷裂纹还带"延迟"属性——焊完当时好好的,过几个小时自己冒出来,这就是后面要讲的"焊后24小时再探"的由来。
危险程度差得很远。裂纹最危险,未熔合、未焊透其次,气孔和夹渣相对温和。看形状就懂:气孔夹渣是"体积状",圆头圆脑,应力集中小;裂纹、未熔合、未焊透是"面状",边缘尖得像刀口,一受力应力全往尖端跑,一点点撕开。承压设备事故里,源头是裂纹扩展的占大头。
二、破坏性检测管工艺,无损检测管产品
想知道焊缝里有没有伤,割一块做金相当然最清楚——但那是破坏性检测,样件废了,也不可能每条焊缝都割一遍。工程上的分工是这样的:
破坏性检测管工艺。焊接工艺评定(PQR)和产品焊接试件检验,拿试板做拉伸、弯曲、冲击,证明这套工艺能焊出合格接头。工艺评定做一次,覆盖的是后面一大批产品。
无损检测管产品。正式产品上的焊缝,用不破坏的方法摸清内部情况。工地说的"探伤",指的就是无损检测,四大主力是:
代号 | 全称 | 负责范围 | | RT | 射线检测 | 内部 | | UT | 超声检测 | 内部 | | MT | 磁粉检测 | 表面及近表面 | | PT | 渗透检测 | 表面开口缺陷 |
这四个代号后面会反复出现。先记住分工:前两个管里面,后两个管表面。
三、RT:给焊缝拍X光,看的是影子
3.1 原理:越厚越致密,影子越浅
RT跟医院拍胸片一个道理。X射线或γ射线穿透能力强,穿的时候被物质吸收:越厚、越致密,吃得越多。焊缝里有气孔,那个位置等于薄了一块,穿过去的射线多,底片上就是一个更黑的影子。评片员对着观片灯看:黑点是气孔,不规则黑块是夹渣,细黑直线可能是裂纹或未焊透。
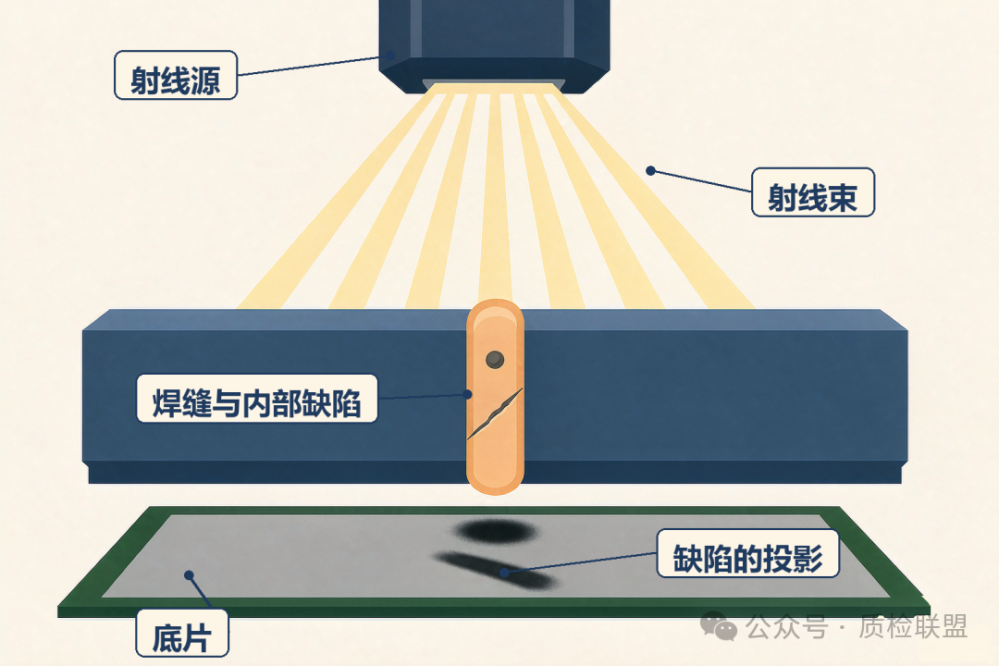
图2 射线穿透工件,缺陷处吸收少,底片上形成黑度差异。
RT的本质是投影成像,底片上是缺陷的"影子"。记住这句话,它的强项和盲区全从这里来。
3.2 现场怎么干
暗袋贴在焊缝背面,射线机架在正面,焊缝旁摆像质计——一排细钢丝,用来证明这片子的清晰度够格。曝光几十秒到几分钟,收片、冲洗、评定。
射线源有两种:X光机用电,能量可调,适合固定场地;γ源(常用铱-192)不用电,往管道上一绑就能照,高空和野外方便,半衰期到了换源。
射线对人体有害,作业要划警戒区。很多探伤安排在半夜干,不是师傅爱熬夜,是白天封不住场。
3.3 强项和软肋
强项是直观:缺陷什么长相、大致什么位置,底片上有影像,存档几十年不变。承压设备的监检、仲裁都认底片。
软肋有两个。
一是方向性。 投影成像的规律:面状缺陷只有跟射线方向平行才容易显影。横躺的裂纹、斜走的未熔合,投影出来一条淡线甚至什么都看不见。开头的案例就是这么漏的。
二是厚度限制。 板太厚,射线穿不透或影像质量差。按GB/T 20801.1—2025的口径,名义厚度≤30mm的对接接头应优先采用射线检测,超过30mm可以采用超声检测——注意2025版的措辞是"优先"而不是"只能",用UT代RT还要看下一节的书面程序要求。
3.4 底片分级
承压设备口径按NB/T 47013.2把射线底片分四级:Ⅰ级基本无缺陷;Ⅱ级允许少量点状缺陷;Ⅲ级放宽到条状缺陷受限;Ⅳ级——底片上有裂纹、未熔合、未焊透,一律判废。这三样没有限量放宽一说。
产品焊缝要求Ⅱ级还是Ⅲ级合格,设计文件说了算。工程惯例:100%检测的焊缝要求Ⅱ级合格,抽样检测放到Ⅲ级,GB/T 20801.1—2025也是这么定的。
四、UT:用回声摸缺陷,听的是波
4.1 原理:碰到界面就反射
蝙蝠夜里飞行,靠发出超声波听回声。UT是同一个思路:探头晶片发出高频声波(常用2~5MHz),斜着打进钢板,碰到界面就反射——底面是个大反射体,缺陷也是。屏幕上一道道波形:底波在固定位置;中间多出一个波、位置又在底波之前,底下就有东西。按回波时间和幅度,能算出缺陷的深度和当量大小。
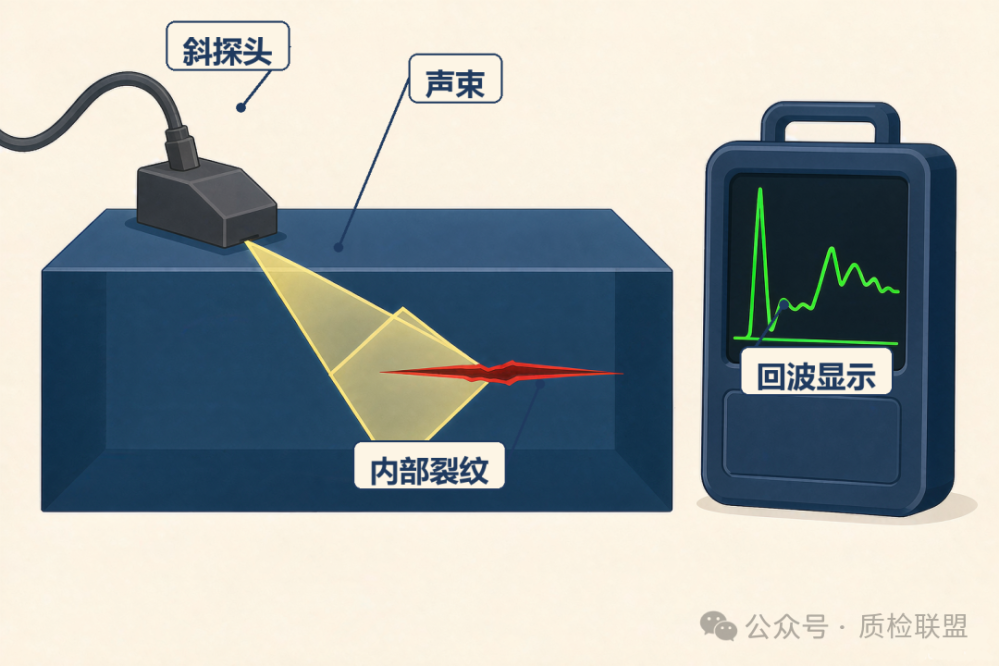
图3 探头发出声波,缺陷回波先于底波返回,据此定位定量。
一句话对照:RT看影子,UT听回声。
4.2 现场怎么干
装备简单:超声仪、几个探头、耦合剂、标准试块,一个包拎走。探测面要打磨见金属光泽。
探头角度现场叫K值(折射角正切值),K1、K1.5、K2、K2.5,薄板用大K值、厚板用小K值。扫查前先在试块上调好距离波幅曲线——同样大小的缺陷,埋得越深回波越弱,这条曲线预先标定了"哪个深度多大的波算超标",没有它,评级就是拍脑袋。扫查时探头走锯齿形,带10%重叠,防漏扫。
4.3 强项和短板
UT和RT正好互补:UT对裂纹、未熔合这类面状缺陷特别敏感——声波打到立面上反射强烈。而这恰恰是最危险的病、恰恰是RT的方向盲区。厚壁管道、铬钼钢关键焊口越来越多用UT把关,道理就在这。反过来,UT对小气孔不如RT——声波碰上圆头圆脑的小点,散射掉了。
短板也实在:波形转瞬即逝,传统脉冲反射法纸上不留影像,争议时不如底片铁证如山;结果极度依赖手艺,探头歪一点、耦合差一点,缺陷就从手底下溜走;近表面还有一段盲区。
补一句新技术:TOFD(衍射时差法,NB/T 47013.10)和相控阵PA(NB/T 47013.15)都是UT家族的升级版——相控阵一个探头几十个晶片电子控制偏转,全截面成像可存档,正好补了"不可记录"的短板。电力行业有DL/T 1718—2017《火力发电厂焊接接头相控阵超声检测技术规程》。GB/T 20801.1—2025已把数字射线(DR/CR)、TOFD、相控阵超声正式写进检测方法清单,同时也规定:不可记录且缺乏可追溯性的超声检测,要经过建设单位和设计单位同意,并附加局部检查。
4.4 结果怎么分级
承压设备口径按NB/T 47013.3分Ⅰ、Ⅱ、Ⅲ级,级别越高越差,合格级别由设计文件定。GB/T 20801.1—2025的具体口径:100%检查的焊缝,脉冲反射法超声合格级别为Ⅰ级;局部或抽样检查,合格级别不低于Ⅱ级。钢结构的分级口径在第八节单独说。
五、MT和PT:专管表面那一层
内部的靠RT和UT,但很多裂纹是从表面起的:弧坑裂了、热处理不当裂了、疲劳载荷拉裂了。表面有专门的两位。
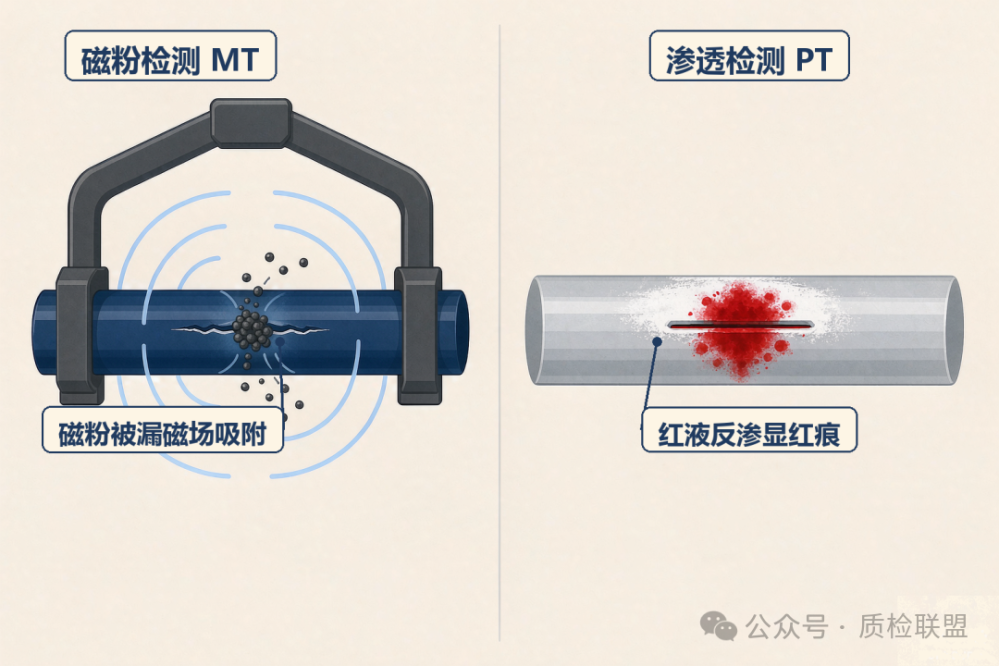
图4 左:磁粉被表面裂纹处的漏磁场吸附;右:渗透液钻进表面开口缺陷,显像后反渗成红痕。
5.1 MT:磁粉吸出表面裂纹
原理:铁磁性材料磁化后,表面裂纹处形成漏磁场,磁粉被吸着堆在裂缝上。磁化工件(通电或电磁轭)→撒干粉或喷磁悬液→哪里聚一堆磁粉,哪里就有伤。现场多用荧光磁粉配紫外灯,裂纹在灯下泛黄绿光,比肉眼灵敏得多。
MT有三个特点:
- 只对铁磁性材料有效——碳钢、合金钢行;奥氏体不锈钢、铝、铜、钛这些非磁性材料直接出局;
- 能抓表面及近表面1~2mm以内的裂纹,这是PT做不到的;
探完要退磁,不然工件带剩磁出厂,装到转动设备上会吸铁屑。
5.2 PT:红液渗出表面开口伤
原理:渗透液靠毛细作用钻进表面开口的缺陷,清洗掉多余的之后喷白色显像剂,缺陷里的红色渗透液反渗上来,形成醒目红痕。分着色法(红液+白显像剂,肉眼看)和荧光法(荧光液+紫外灯,灵敏度更高)。
PT的特点:不限材质,不锈钢、铝、铜、塑料都能做,正好补MT的缺;但只能查表面开口的缺陷,闭合的裂纹、皮下的伤查不出;对清洁度和温度敏感(标准条件10~50℃,超出要做工艺验证);便宜但慢,渗透、清洗、显像、观察各等各的时间。
5.3 怎么选
一条主线:铁磁性优先MT(多查一层近表面),非磁性只能PT。GB/T 20801.1—2025的原话是"铁磁性材料压力管道焊接接头的表面无损检测,应优先采用磁粉检测"。现场最常见的错就是拿MT探不锈钢——白忙一场,还给人虚假的安全感。
六、什么时候必须探:四类触发条件
前面讲的是怎么探,这一节讲什么时候必须探。写方案、排进度,把这四类触发条件抄进模板,检测委托单就不会漏项。
6.1 法规强制:特种设备跑不掉
锅炉、压力容器、压力管道三大类特种设备的受压元件焊缝,法规直接要求监检,无损检测报告是监检的必查项。TSG 31—2025《工业管道安全技术规程》管着的GC类管道,焊口探伤比例、合格级别写在安全技术规范里,一条都不能少。
6.2 材质触发:看钢种下手
- 铬钼钢(15CrMo、12Cr1MoV、P91/P92)高温蠕变工况:焊缝100%射线或超声检测——GB/T 20801.1—2025白纸黑字,主蒸汽管道就是这么执行的;
- 具有延迟裂纹倾向的低合金钢、高强钢、铬钼钢:焊后至少24小时才能探(屈服强度≥690MPa的调质钢48小时),焊完当天拍片等于白拍;
- 奥氏体不锈钢:表面只能PT,MT无效;有色金属制管道的对接接头优先用X射线;
- 材质代用或怀疑装错的部位:加做光谱复查——GC1管道主要合金元素验证(PMI)在新版规范里已有明确抽查比例,取样送检那篇讲过,不再展开。
6.3 工况触发:看服役条件下手
- 介质剧毒、高压高温可燃、剧烈循环工况、低温管道——检查等级Ⅰ级,100%检测;
- 承受动荷载、需要疲劳验算的结构焊缝——吊车梁翼缘、大跨桁架受拉弦杆,一级焊缝100%探;
- 管道现场固定焊口——全位置焊接难度最大,抽样检测时固定焊的环缝不得少于检测数量的40%(GB 50184—2011与GB/T 20801.1—2025口径一致)。
6.4 事件触发:出了状况就要加码
- 返修后的焊缝按原方法复检,合格标准不变;同一部位返修一般不宜超过两次,再返修就要走原因分析、改工艺、重新评定的路;
- 抽样检测发现不合格,同一检验批加倍扩探;扩探再不合格,该批100%全检——累进的,躲不掉;
- 外观发现咬边密集、成型差的部位,对质量有怀疑就加探,别心疼检测费。
七、四法怎么选:一张对比表加三句逻辑
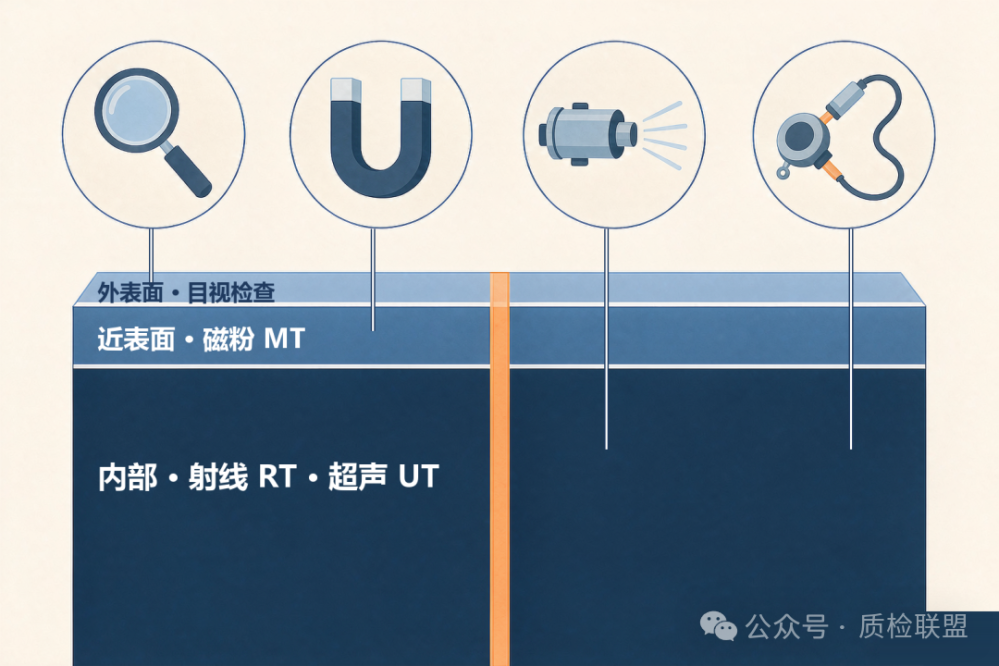
图5 从外到里:目视检查→表面MT/PT→内部RT/UT,各管一段。
对比维度 | RT 射线 | UT 超声 | MT 磁粉 | PT 渗透 | | 管的范围 | 内部 | 内部 | 表面+近表面 | 仅表面开口 | | 擅长的缺陷 | 气孔、夹渣(体积状) | 裂纹、未熔合(面状) | 表面/近表面裂纹 | 表面开口缺陷 | | 材质限制 | 基本不限 | 基本不限 | 仅铁磁性材料 | 非多孔材料均可 | | 厚度适应性 | ≤30mm优先,厚壁受限 | 薄厚皆宜,厚壁优势大 | 不限 | 不限 | | 结果形式 | 底片/数字图像,可存档 | 波形+记录,依赖人员 | 磁痕拍照留存 | 痕迹显示拍照留存 | | 直观性 | 影像直读 | 依赖经验 | 磁痕可见 | 红痕可见 | | 危害与防护 | 辐射需警戒区 | 基本无 | 几乎无 | 溶剂挥发需通风 | | 成本速度 | 高、慢(常夜间作业) | 中、快 | 低、快 | 低、慢 |
选型三句话:
第一句:里外分层管。 先目视(VT),表面MT或PT,内部RT或UT,谁也不能替谁。
第二句:体积找射线,面状找超声。 防气孔夹渣用RT,防裂纹未熔合用UT;厚壁件UT是主力。
第三句:不锈钢上没有"磁"。 铁磁性优先MT,非磁性只能PT。
八、两套等级体系,一张速查表
焊缝"等级"有两套体系,名字像、含义完全是两回事,别混。
体系 | 定级依据 | 检测比例 | 合格线 | | 钢结构(GB 50205—2020) | 按受力重要性分一/二/三级焊缝 | 一级100%、二级20%、三级仅外观 | UT按GB/T 11345—2023评定 | | 压力管道(GB/T 20801.1—2025) | 按介质危害+参数+工况分检查等级Ⅰ~Ⅴ | Ⅰ级100% → Ⅴ级可不检 | 全探:RT≥Ⅱ级、UTⅠ级;抽探:RT≥Ⅲ级、UTⅡ级;表面MT/PTⅠ级 |
两条提醒:
1. 两套体系没有换算关系,别拿钢结构的"一级焊缝"去套管道的"检查等级Ⅰ级";
2. 工序顺序别乱:延迟裂纹材质焊后满24小时再探→外观合格才轮到无损检测→探伤合格才能防腐保温——没出报告就喷漆裹棉,返修时全扒掉。
九、四个高频错误,代价都不小
错误一:UT代替RT,没有书面文件。 ≤30mm的接头要用UT代RT,得有设计者和建设单位的书面认可。现场的坑在于:微信里一句"行"就算通过了,书面文件没有,验收资料对不上,整批报告作废重出。凡是"代替",必须有书面文件。
错误二:废片凑数交差。 黑度不够、像质计丝数不达标、标记不全的底片都是废片,不能算进检测数量。收报告时抽两张底片看像质计,比看一百页报告管用。
错误三:拿MT探不锈钢。 第五节讲过:奥氏体不锈钢没有磁性,磁粉检测毫无意义,表面只能PT。新入行的质检员常犯。
错误四:以为探伤合格就万事大吉。 无损检测只是质量控制的一环——外观尺寸、硬度(合金钢焊后必查)、光谱复查、压力试验一样不能少。人的资质也要盯:Ⅰ级证只能操作记录,Ⅱ级才能评定结果编报告,Ⅲ级负责审核批准(TSG Z8001—2019,证书有效期5年)。报告签发人级别不够,这份报告本身就是不合格品。第三方检测机构还得有CMA资质,承压设备监检认可的还要看相应授权,不然验收和争议处理都不认。
十、把三句选型逻辑用在工地上
回头再把三句话过一遍,配上具体场景:
- 碳钢管道焊口,壁厚12mm,抽检——RT优先,Ⅱ级(全探)或Ⅲ级(抽探)合格;
- 主蒸汽管道12Cr1MoV,壁厚28mm,100%探——铬钼钢高温蠕变工况,RT或UT都行,但必须全探、Ⅱ级/Ⅰ级合格;
- 壁厚45mm的厚壁容器环缝——UT上,对内部面状缺陷敏感,可记录的相控阵更好;
- 吊车梁受拉翼缘对接焊缝——一级焊缝,100%UT,GB/T 11345评定。
方法选对只是第一步。检测结果要落到报告上:报告有没有Ⅱ级以上人员签发、检测比例和委托单对不对得上、底片或记录能不能追溯到具体焊口——这三样核完,无损检测这件事才算真的闭环。质量是焊出来的、验出来的,不是报告上写出来的。
本文主要依据
1. NB/T 47013.1~.3《承压设备无损检测》(通用要求/射线检测/超声检测,.3为2023版)
2. NB/T 47013.10《衍射时差法超声检测》、NB/T 47013.15《相控阵超声检测》
3. GB/T 20801.1—2025《压力管道规范 第1部分:工业管道》(2026-05-01实施)
4. TSG 31—2025《工业管道安全技术规程》
5. GB 50184—2011《工业金属管道工程施工质量验收规范》
6. GB 50205—2020《钢结构工程施工质量验收标准》
7. GB/T 11345—2023《焊缝无损检测 超声检测 技术、检测等级和评定》(代替2013版,2024-06-01实施)
8. TSG Z8001—2019《特种设备无损检测人员考核规则》
9. DL/T 1718—2017《火力发电厂焊接接头相控阵超声检测技术规程》
本文用于工业工程基础知识交流,不能替代设计文件、检测工艺规程、项目检测试验计划和被检设备的专项标准。检测比例、合格级别因管道级别、工况和设计要求而异,实际执行以项目现行文件为准。
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号