马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
前 言
后台这个问题,这两天刚在讨论群里炸出来,问题很典型,原文贴出来:
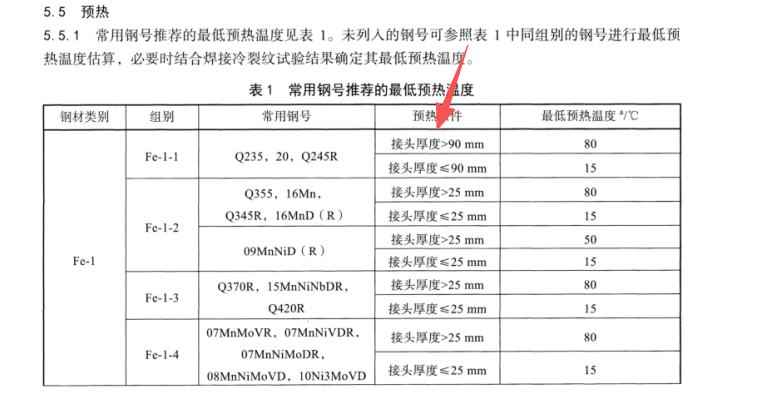
“各位同行,关于 NB/T 47015 中的接头厚度定义指什么呢?我查了国标的焊接术语和 47009 的释义都没找到这个解释。等厚的对接接头这个好理解,不等厚的角接头厚度,我就不能理解了——是指大壁厚的、小壁厚的,还是指焊缝厚度呢?"
提问的同行还配了一张 NB/T 47015-2023 表 1(常用钢号推荐的最低预热温度)的截图:同一张表里,Q245R 那一组是接头厚度 > 90 mm 才要求预热 80 ℃,而 Q345R 这一组,接头厚度 > 25 mm 就要预热到 80 ℃——分档摆在那里,可"接头厚度"三个字,标准里翻来翻去也没给出明确的定义条目。
这一期"微聊",我们就来好好聊聊这三个字。
划重点:标准语境里的"接头厚度",指的是焊缝处(焊接区域内)的工件厚度,也就是俗称的"焊缝厚度"。不是大壁厚,也不是小壁厚。
一、为什么会有歧义:"接头"和"焊缝"不是一个东西
提问的同行其实自己已经点破了关键——焊接接头一般由焊缝、熔合区、热影响区和相邻母材组成。
"接头"是个大概念,"接头厚度"从字面上看确实有歧义:是整个接头区域的厚度?还是母材的壁厚?还是焊缝的厚度?
所以这不是提问的人较真,而是术语本身容易误读——尤其在削边(不等厚削薄过渡)的情况下,焊缝处的厚度和大、小壁厚都不一样,三个数摆在一起,取哪个?
口径怎么取?群里老师直接给出:"焊缝处(焊接区域内)的工件厚度",并让大家参考GB/T 18591(等同采用 ISO 13916)《焊接 预热温度、道间温度及预热维持温度的测量指南》。这份标准的整个测温体系,正是围绕"焊接区域内工件厚度 t"建立的——预热温度测点应取在距坡口边缘 A = 4×t 处,t 就是焊缝处工件厚度,且 A 不超过 50 mm。
不过要说明:严格讲,GB/T 18591 里也没有"接头厚度"的定义条目——这个术语在标准体系里是"用而不定义",所以只能拿它做口径参考,而不是逐字引用。
一句话:焊多厚,就算多厚。
二、依据在哪:看看 ASME 是怎么定义的
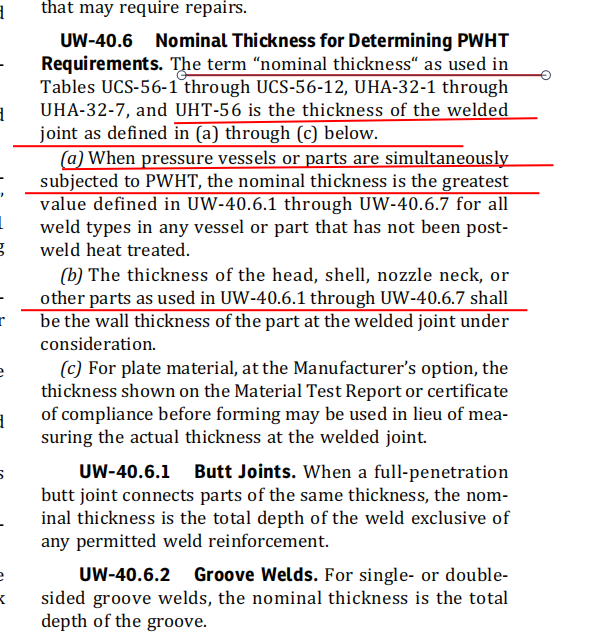
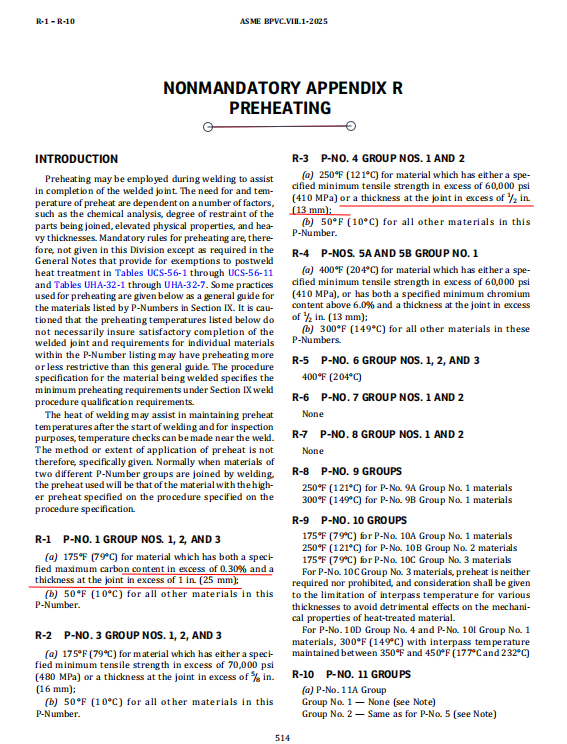
国内压力容器行业的预热、热处理厚度口径,和 ASME 一脉相承。群里老师贴出了两条原文,看图就明白。
01 热处理——UW-40.6
ASME Ⅷ 确定焊后热处理(PWHT)要求的"名义厚度",原文写明是**"被焊接头(the welded joint)的厚度"**,再按 (a)~(c) 细化:
对照老版本:当年的 UW-40(f) 写的就是 "nominal thickness (T)…is the thickness of the weld joint",还按 (1)~(6) 种焊缝形式逐一给定义。NB/T 47015 的"接头厚度",沿的基本就是这个思路——这也是群里说"接头厚度就是老版 UW-40(f) 那个焊缝厚度"的出处。
02 预热——附录 R
ASME Ⅷ-1 非强制性附录 R(Preheating)里,各 P-No. 组别的预热条件用的正是 "thickness at the joint"——接头处的厚度。举一条原文:R-3(P-No.4 Group 1、2),当材料规定最小抗拉强度超过 60,000 psi(410 MPa)或接头处厚度(a thickness at the joint)超过 ½ in.(13 mm)时,预热 250 ℉(121 ℃)。
对照 NB/T 47015-2023 表 1:Q345R(Fe-1-2 组)接头厚度 > 25 mm 推荐 80 ℃,≤ 25 mm 只要 15 ℃。分档用的这个"接头厚度",就是焊缝处工件厚度。
03 探伤——分档也看焊缝处的实际厚度
群里有老师举了个特别直观的例子:
壳体 24 mm,但按不等厚削边过渡后,焊缝处实际只有 18 mm——规程里这类"厚度大于 20 mm 才需要表面检测"的条款,按哪个数算?
这类条款是真实存在的。比如GB/T 150.4-2011 第 10.4 条 d)的措辞是"钢材厚度大于 20 mm 的奥氏体型不锈钢、奥氏体-铁素体型不锈钢容器的对接和角接接头",需做表面 MT/PT;而监察规程对应条款(TSG R0004-2009)用的词是"焊接接头厚度大于 20 mm"。
注意这两处措辞——"钢材厚度"还是"焊接接头厚度",取数完全不同:同一台设备,24 mm 的壳子削边后焊缝 18 mm,按前者理解要做检测,按后者可以免做。规程措辞没写死、设计文件又不明确时,这就是活生生的分歧点:要么多做一道本不要求的检测,要么在免检边缘漏检。
三、实操建议:三个动作,把口径钉死
01 查定义,回到源头
遇到"接头厚度""名义厚度""计算厚度"这类词,先去查 GB/T 18591(ISO 13916)和所用标准具体条款的术语引用,别靠"大概是这样"。
02 不等厚接头,盯住"焊缝处"
削边(削薄)过渡后,焊缝落在哪一侧、坡口底在哪,就按那一处的工件厚度取数。
03 工艺文件上写明白
图纸和工艺卡上别只写"接头厚度"四个字,把预热、热处理、无损检测各自依据的厚度数值直接标出来,审核、交底、监检都不扯皮。
四、写在最后
这场讨论前后不到二十分钟,但把一个"人人都以为知道"的词,聊出来了。
标准术语最怕的不是没有定义,而是大家都"默认你懂"。预热、热处理、无损检测三大块全都挂在这个"接头厚度"上——取大还是取小,差几毫米,方案、成本、合规性全都跟着变。
好在这类问题,行业里总有老师愿意把 ASME 原文截图贴出来、把 GB/T 18591 的定义翻出来。
不等厚接头的预热和热处理,你们是按大壁厚还是按焊缝处厚度取的?有没有在监检或审查中被提出来过?
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号