马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
为什么角焊缝的抗剪强度高于母材?
答:对接焊缝属于等强连接,焊缝与母材的受力状态、抗剪强度保持一致,构件发生破坏时,破坏位置通常出现在母材区域,因此进一步提升焊缝强度没有实际作用。角焊缝的设计取值依据焊缝剪切破坏模式取折算强度,直接核算焊缝自身承载能力,焊缝强度可依据自身实际力学性能确定。
角焊缝:钢结构构件相互正交、斜向对接,或是构件搭接重叠后,在构件边缘施焊形成的三角形截面焊缝即为角焊缝,焊缝外观分为凹形、平面形、凸形三种形式。
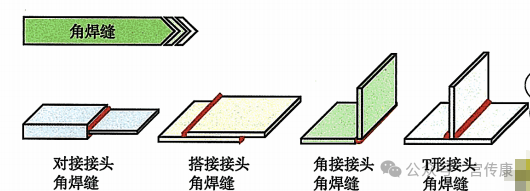
角焊缝不管从哪个方向受力,本质都是发生剪切失效,所以它受拉、受压、受剪的强度数值是一样的。
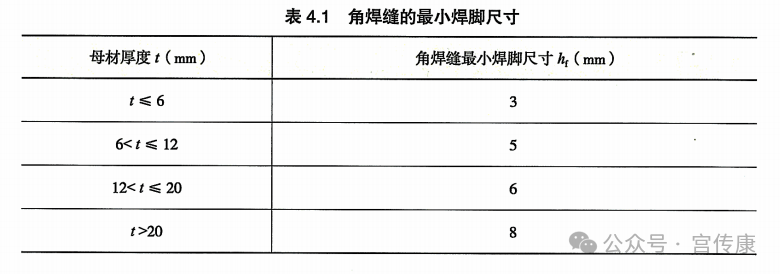
角焊缝最小焊脚尺寸按表 4.1 执行。动荷载工况下角焊缝焊脚尺寸最少要做到 5mm。当焊件较薄板厚度达到 25mm 及以上,一般要局部开坡口来保证焊接质量;另外应尽量避免厚板焊在薄板上面。
对接焊缝:在钢构件的坡口之间,或一个钢构件的坡口与另一钢构件的表面之间进行焊接的焊缝。对接焊缝多用于板件和型钢的拼接。
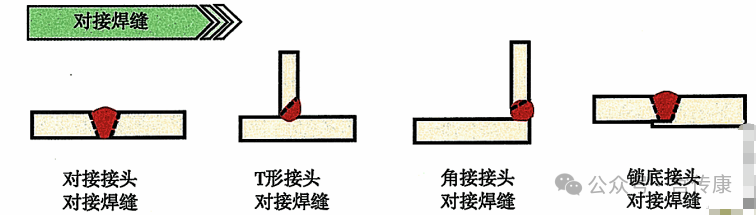
接头形式:对接接头对接焊缝、T 形接头对接焊缝、角接接头对接焊缝、锁底接头对接焊缝。
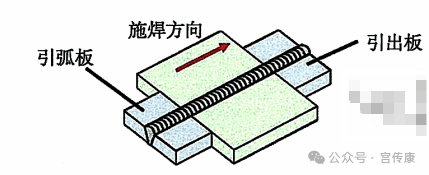
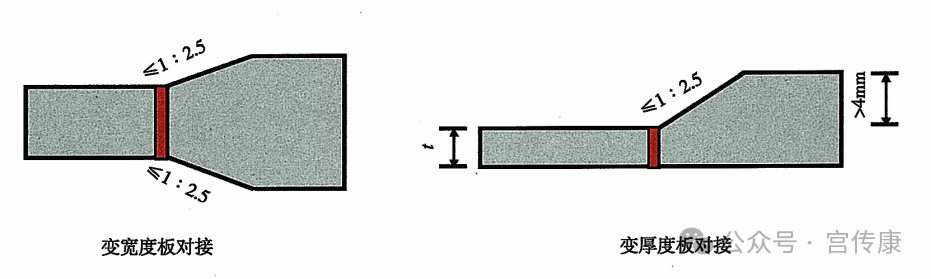
为消除焊口缺陷,施焊时可在焊缝的两端加设引弧板和引出板,将起弧点和落弧点移到引弧板或引出板上。当焊接不同宽度和厚度的板件时,应将板件的一侧或两侧加工成坡度为 1∶2.5 的斜坡,以使板件能平缓过渡,避免应力集中,做法如下图所示。
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号