马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
在单面焊双面成形工艺中,钢衬垫是一种常见辅助手段:它在接头背面提供支撑,防止熔池塌陷或烧穿,帮助获得较规则的背面焊道。但钢衬垫并不是想装就装的工件。尤其是永久性钢衬垫,会带来几何不连续、材料界面、缺陷敏感性、无损检测伪缺陷等问题。
纵观国内外主流标准,对永久钢衬垫的态度高度一致:不默认推荐、使用需严苛评定、特定工况(尤其是疲劳工况)直接限制或禁止。本文从工程应用角度,系统梳理钢衬垫的作用机理、主要风险影响与工程管控要求。
一、钢衬垫的类型与作用机理
依据ISO/TR 25901-1:2016和AWS A3.0:2025的定义:
- 永久衬垫(Permanent backing):在焊接之后不打算从工件上移除的材料衬垫。
由此可见:焊接钢衬垫即是材料衬垫,也属于永久衬垫。钢衬垫的核心作用机理包括:
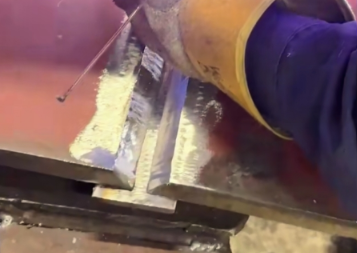
二、焊接钢衬垫对结构力学的影响
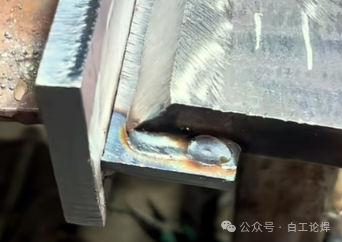
永久钢衬垫在根部形成几何突变。如果在焊接过程中未能完全熔透,它本质上就是一个预置的裂纹源。
2.1 未熔透缺口效应
AWS D1.1-2025 条款7.9.1.1:带钢衬垫的坡口焊缝必须完全熔透到衬垫上。C-7.9.1.2 中指出:“钢衬垫中紧密贴合但未焊接方形对接接头,构成了严重的缺口和类似裂纹的状态”,当未熔合面垂直于应力场时,极易导致焊缝横向裂纹,甚至扩展至母材。
2.2 疲劳断裂风险
疲劳工况下的“零容忍”:在承受交变载荷(疲劳)的结构中,衬垫根部的微小未熔合会迅速引发疲劳断裂。主流标准在此处出奇一致:
三、焊接钢衬垫对设计强度的折减
由于衬垫界面的潜在风险,设计标准必须通过降低许用应力来“兜底”。
GB/T 150.1-2024 条款5.5.2 焊接接头系数:
这相较于全熔透对接接头全检的 1.0 大打折扣,直接反映了标准对永久衬垫带来不可清除界面的保守处理。
四、缝隙腐蚀与应力集中
衬垫与母材贴合不良产生的微间隙,在腐蚀介质中极易引发缝隙腐蚀;异厚板过渡不良也会加剧应力集中。
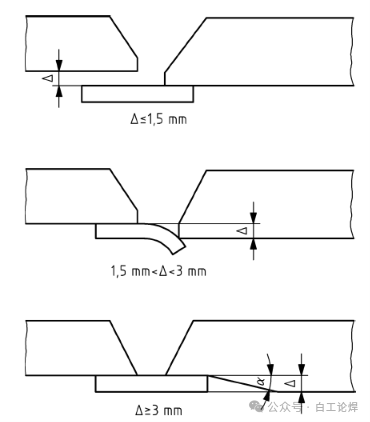
EN 1090-2:2018 图E.8:厚度差<3mm 时,衬垫可成型以适应;差 ≥3mm 时,厚壁需按 1:4 削薄。此外,高执行等级(EXC3/EXC4)的衬垫必须通过全熔透塞焊保持连续。
五、无损检测的干扰与盲区
永久钢衬垫留在接头中,会给超声检测带来巨大麻烦。AWS D1.1-2025条款C-8.25.12 专门指出:钢衬垫被许多 UT 操作者视为有效检测的“阻碍”。衬垫的端部、衬垫与母材的间隙,在超声波屏幕上会产生强烈的伪缺陷信号,极易与根部的未熔合、裂纹或夹渣混淆,导致误判或漏检。如下图:T形接头的钢衬垫端部将作为反射体“RB”,其声程大致等于到焊接缺欠点“D”的声程。而对接接头中最常见的虚假显示是由于被连接件的错边或连接两块不同厚度的板材,导致钢衬垫与板材之间的熔合面分离而引起的,当从“A”点进行检测时,看起来像是一个根部缺欠,例如裂纹或未熔合。此外,当采用射线检测时,同样面临几何伪缺陷的困扰,个人认为表面张力(润湿性)引发的毛细作用,导致焊接熔液进入衬垫间隙中,使得影相疑似裂纹或未焊透等。
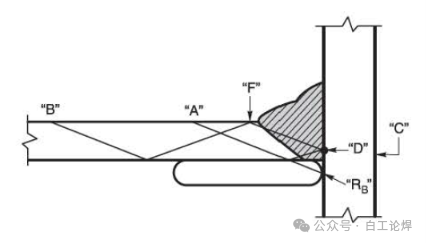
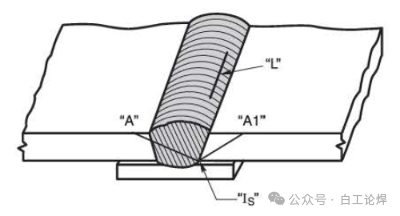
图片来源:AWS D1.1-2025 Figure C-8.1 和 C-8.3
六、工程应用中的关键控制要点
基于上述影响,现场不得随意增加钢衬垫。若必须使用永久钢衬垫,工程上必须严格落实以下控制要求:
1. 极致的贴合与连续性
2. 保证完全熔合
3. 厚度与材质匹配
4. 检测方案的适配
由于 AWS D1.1 中提到的 UT 伪信号干扰,检测人员必须提前知晓衬垫的几何特征,必要时采用双面双侧检测、改变探头角度,以防漏检或误判。
七、写在最后
钢衬垫虽然为单面焊双面成形提供了极大的工艺便利,但永久性钢衬垫实质上改变了接头的力学与冶金完整性。国内外标准对此采取的“设计折减、施工严控、疲劳禁用、检测防范”等策略,本质上是对其容易产生未熔合缺口、应力集中、缝隙腐蚀及检测盲区等固有风险的底线防御。
对于焊接工程师而言,理解标准限制背后的失效机理远比单纯执行条款更为重要。在实际工程中,应优先采用可拆卸衬垫或背面清根等能确保根部质量的工艺,现场不得自行增加焊接钢衬垫;确需使用永久钢衬垫时,必须严格落实间隙控制、厚度匹配、全熔透要求及超声伪信号防范,绝不能以牺牲结构的长效安全为代价,来换取一时的施工便利。
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号