马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
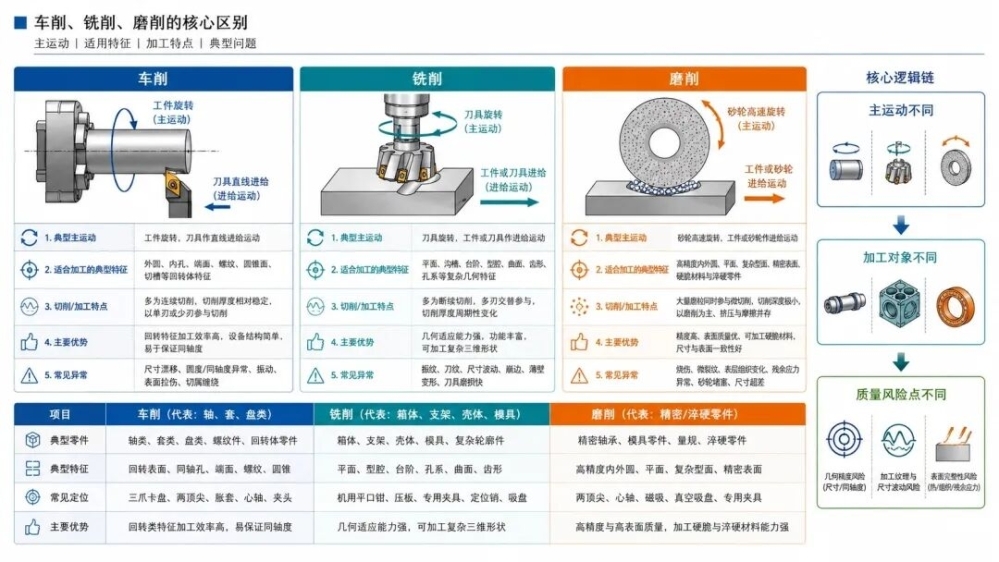
机械加工中,车削、铣削和磨削是最基础、应用最广泛的三类材料去除工艺。
它们看起来都是把多余材料去掉,但加工机理完全不同:
主运动不同,进一步决定了三者适合加工什么形状、能够达到什么质量水平,以及加工异常通常从哪里产生。
一、车削:工件旋转,擅长回转特征
车削(Turning)最典型的设备是车床。
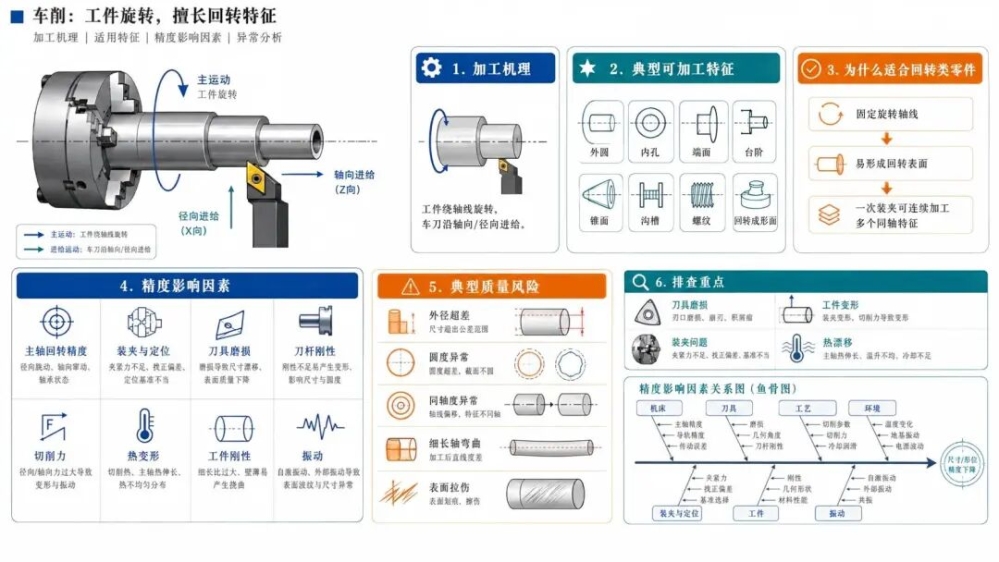
加工时通常由工件绕自身轴线旋转,车刀沿设定方向进给。
也就是说,车削的主要切削运动来自工件旋转,刀具则按照加工轮廓作轴向、径向或组合进给。
因此,车削天然适合加工围绕旋转轴线形成的回转表面,例如:外圆、内孔、端面、台阶、锥面、沟槽、螺纹、回转成形面。
轴、套、销、盘等零件,都大量采用车削加工。
普通外圆车削多表现为连续切削,但如果工件表面存在槽、孔或其他不连续结构,也可能形成断续切削,因此“车削就是连续切削”并不是绝对规律。
为什么车削适合回转类零件?
其根本原因在于工件绕固定轴线旋转。
车刀沿轴向进给,可以形成圆柱面;沿径向运动,可以加工端面;改变刀具轨迹,则可以形成锥面或复杂回转轮廓。
所以车削特别适合形成以同一旋转轴线为基础的外圆、内孔和端面。尤其是在一次装夹中连续加工多个回转表面,可以减少重新定位带来的误差,有利于保证不同回转表面之间的位置关系。
但这并不意味着:只要车出来,就一定圆、一定同轴。
实际车削精度还受到主轴回转精度、工件定位和夹紧、刀具磨损、刀杆刚性、切削力、热变形、工件刚性、振动等因素影响。
例如加工细长轴时,径向切削力可能使工件产生弹性弯曲,最终表现为尺寸变化甚至形状误差。
因此遇到外径超差,不能只想着调刀补,还要继续判断究竟是刀具磨损、工件变形、装夹问题还是热漂移。
二、铣削:刀具旋转,擅长复杂轮廓
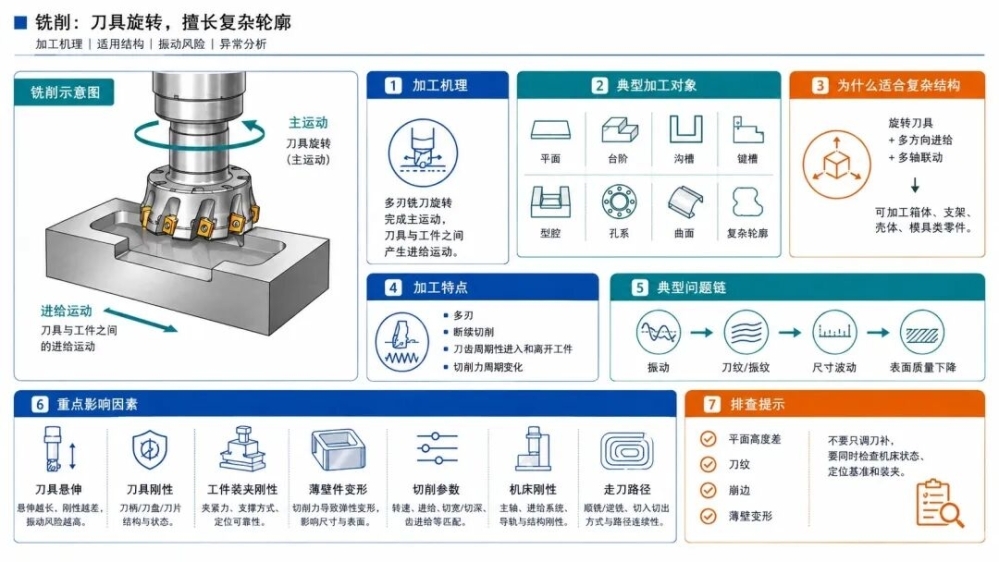
铣削(Milling)通常由多刃铣刀旋转完成主运动,同时刀具与工件之间产生进给运动。
与车削相比,最大的区别是车削主要是工件转,铣削主要是刀具转。
由于铣刀包含多个刀齿,每个刀齿会周期性进入和离开工件,因此典型铣削属于断续切削。
铣削特别适合加工平面、台阶、沟槽、键槽、型腔、孔系、曲面、复杂轮廓。在数控加工中心上,通过多个直线轴和旋转轴联动,还可以完成复杂三维结构加工。
为什么铣削适合复杂结构?
铣削真正的优势来自旋转刀具 + 多方向进给运动。
普通铣削可以加工平面、沟槽和台阶;数控加工中心进一步通过多轴联动,可以加工孔系、型腔和复杂曲面。
因此,对于由平面 + 孔 + 台阶 + 槽 + 型腔 + 曲面组合而成的箱体、支架、壳体和模具类零件,铣削通常具有明显优势。
但铣削也有自己的典型问题。
由于刀齿周期性进入和退出工件,切削力会发生周期性变化。
如果:
就可能产生振动,并进一步表现为振动 → 刀纹 → 尺寸波动 → 表面质量下降。
所以铣削表面出现明显周期性振纹时,不能简单判断为刀不够锋利,而应同时检查刀具、机床、夹具、工件刚性和加工参数。
三、磨削:磨粒切削,擅长精密表面
磨削(Grinding)通常使用砂轮等磨具。
砂轮表面分布着大量磨粒,每个有效磨粒都可以看作一个微小切削刃。
加工过程中,磨具高速运动,大量磨粒共同对工件产生切削、刻划以及一定程度的摩擦作用。
常见磨削方式包括:
单颗有效磨粒的切削深度通常较小,但大量磨粒同时参与加工,因此磨削并不等于“只能修几微米”。
高速磨削、深切缓进给磨削等工艺,同样可以实现较高的材料去除能力。
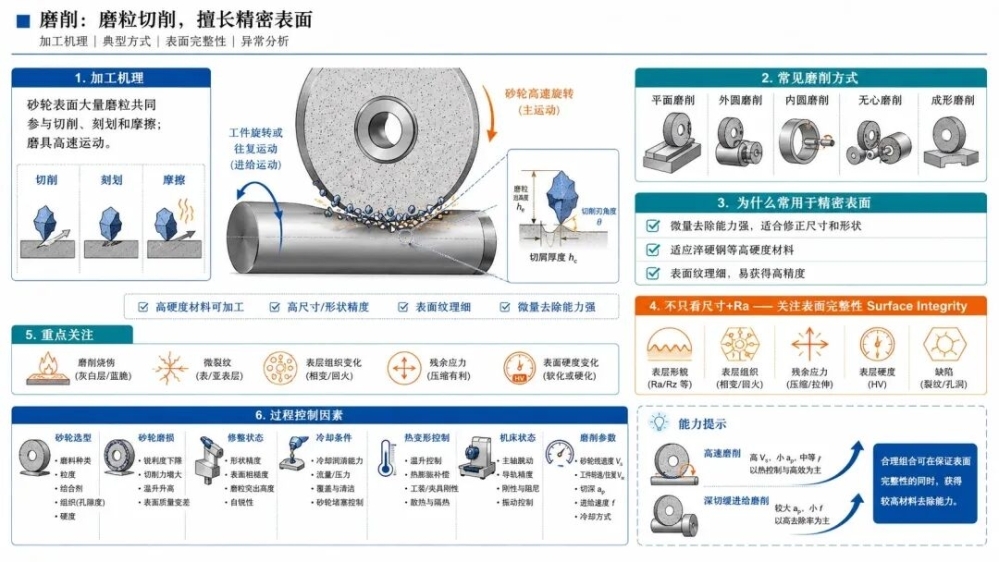
为什么很多精密表面采用磨削?
高精度表面并不意味着一定需要磨削。
精车、硬车、精铣、珩磨、研磨和超精加工等工艺,在合适条件下都可以获得很高的加工质量。
但对于很多精密轴、轴承配合面、淬硬零件和高精度平面,磨削仍然具有明显优势。
首先,磨削具有较好的微量去除能力,适合在较小余量条件下进一步修正尺寸和形状。
其次,它对淬硬钢等较高硬度材料具有较好的加工适应性。
另外,在工艺条件合理时,磨削能够获得较细的表面纹理,因此广泛用于高要求配合面和功能表面。
但磨削质量不能只看尺寸 + Ra。对于关键功能表面,还要关注表面完整性(Surface Integrity),例如:
一个尺寸和粗糙度全部合格的零件,如果出现严重磨削烧伤或微裂纹,其疲劳寿命和可靠性仍可能受到影响。
所以磨削实际上是一种尺寸、热和表面完整性同时受控的加工过程。
四、三种工艺的核心区别
把三种工艺分别看清以后,再放到一起比较,就比较容易理解。
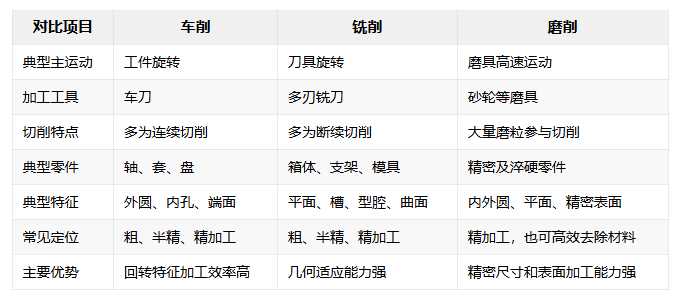
最容易出现的一个误区,就是把三者简单理解为车削粗、铣削中、磨削精。
这种划分并不准确。现代精密车削、硬车削和精铣同样能够获得很高的加工精度;磨削也并不只是承担最后少量余量的精修。
更重要的是,加工精度本身也不能只理解成尺寸公差。机械加工质量至少包括尺寸精度、形状精度、位置精度和表面质量。
例如:
所以比较车、铣、磨时,真正应该问的不是哪个精度最高,而是在这个零件、这种材料和这些质量要求下,哪种工艺更适合?
五、加工异常:不同工艺怎么查问题?
对于质量工程师而言,真正有价值的不是背下三种工艺的定义,而是根据加工方式判断异常可能从哪里产生。
机加工问题通常可以沿六个方向展开:机床 → 刀具 → 工件 → 夹具 → 参数 → 测量系统。
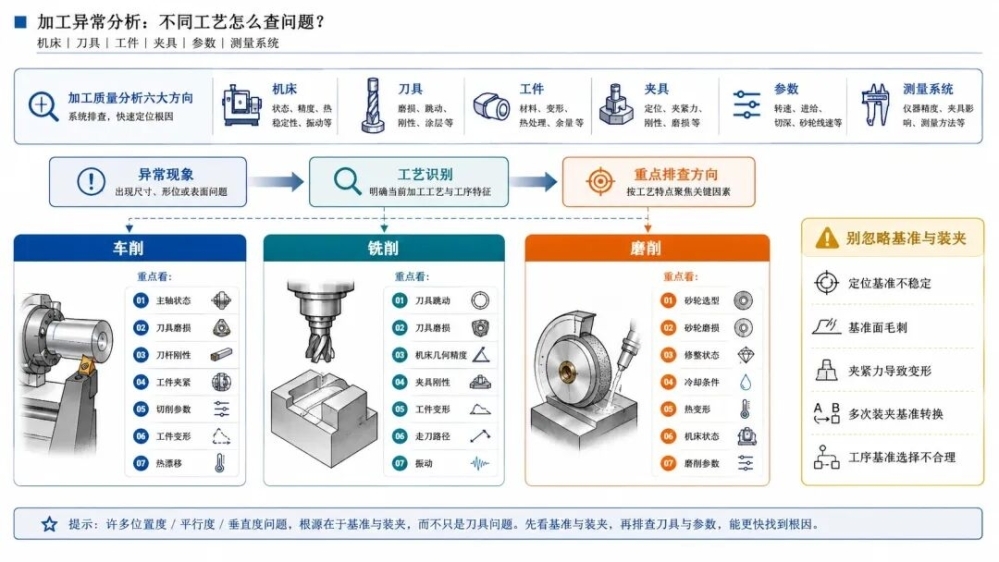
1、车削重点看
如果连续加工过程中外径缓慢发生变化,就要重点关注刀具磨损和热稳定性。
2、铣削重点看
如果同一平面不同区域长期存在系统性高度差,就不能只调整刀补,还需要检查机床状态、定位基准和装夹。
3、磨削重点看
此外,还有一个很容易被忽略的因素:基准和装夹。很多位置度、平行度、垂直度以及回转表面之间的位置关系异常,真正的问题并不在刀具,而可能来自:
因此,机加工质量分析不能只盯检测数据,而要回到整个加工系统。
六、为什么车、铣、磨经常组合使用?
实际生产中,很少需要在车削、铣削和磨削之间寻找一种所谓的最好工艺,更常见的是让不同加工方法承担不同阶段的任务。
例如:
- 精密轴类零件可能采用下料 → 粗车 → 热处理 → 精车/硬车 → 局部磨削;
- 复杂模具零件则可能采用:毛坯 → 粗铣 → 热处理 → 半精加工 → 精铣 → 局部磨削;
这里真正体现的是加工余量和质量要求逐步收敛。
1、粗加工
重点是高效去除大部分加工余量。此时更多考虑材料去除效率,同时为后续工序保留合理余量。
2、半精加工
主要任务是进一步修正几何形状,建立稳定加工条件,并为精加工形成较合理、较均匀的余量。
3、精加工
最终负责获得规定的尺寸、形状、位置和表面质量。
所以成熟的工艺路线,不是从头到尾都使用所谓精度最高的加工方法,而是让合适的工艺出现在合适的加工阶段。
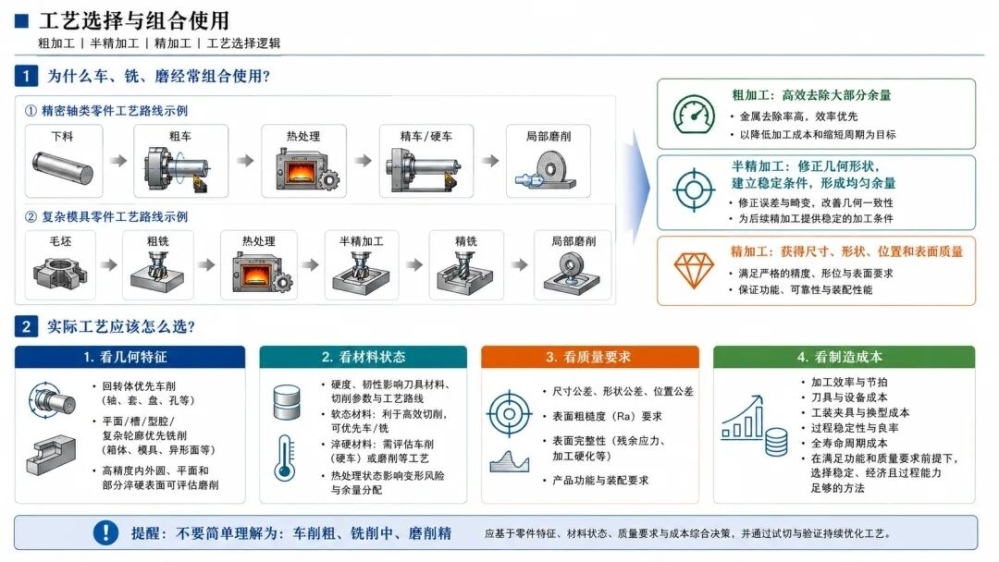
七、实际工艺应该怎么选?
最后回到真正的工程问题:什么时候选车?什么时候选铣?什么时候选磨?
通常可以重点看四个条件。
1. 看几何特征
- 高精度内外圆、平面以及部分淬硬表面,可以进一步评估磨削。
2. 看材料状态
材料硬度、韧性以及热处理状态,会直接影响刀具和加工方式选择。
3. 看质量要求
不能只问尺寸公差是多少?
还要同时看:
4. 看制造成本
加工工艺不是越复杂越好。如果车削已经能够稳定满足设计要求,就没有必要为了精度看起来更高强行增加磨削。
真正合理的加工方案应该做到在满足产品功能和质量要求的前提下,以稳定、经济并具有足够过程能力的方法完成加工。 | 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号