马上注册,结交更多好友,享用更多功能,让你轻松玩转社区。
您需要 登录 才可以下载或查看,没有账号?立即注册
×
在焊接工艺评定(PQR)中,最令人崩溃的有时并不是复杂的焊接工艺,而是那些极易被忽视的“微小参数”。比如某份ASME 焊评被第三方检验直接判为“无效”。究其原因,不是材料不对,也不是焊接参数有误,而是试验室在冲击试验时,用错了摆锤的锤刃(Striker)。
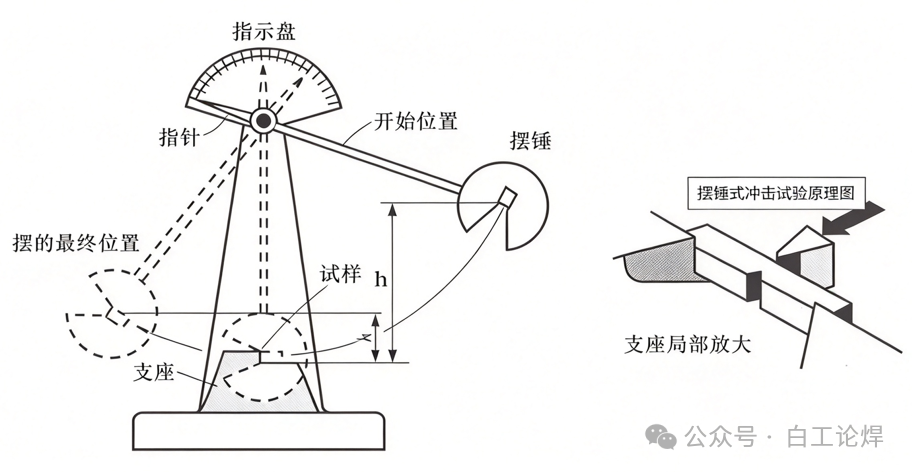
在国内外标准体系的冲击试验中,KV2和KV8这两个极其相似的符号,正是焊接工程师和检验员最容易踩坑的重灾区。本文我们结合主流标准,讲解下摆锤锤刃边缘曲率半径是什么,KV2和KV8的差别,厘清这个基础却致命的问题。
一、KV2与KV8各是什么呢?
按照GB/T 229-2020(ISO148-1:2016)表1 符号、名称及单位:
下标“2"和“8",代表的是摆锤锤刃的圆角半径(单位:毫米),与摆锤的初始能量(焦耳)并无关系。而无论KV2还是KV8,试样和缺口也都是同一套。
在GB/T 229-2020 条款7.3中也注明:采用2mm和8mm摆锤锤刃得到的试验结果可能有差异。在GB/T 229-2007版 条款7.3 中曾经提及:对于低能量的冲击试验,某些材料用2mm摆锤刀刃的结果可能高于8mm摆锤刀刃的结果。
二、主流体系该用哪一种锤刃?
这是焊评实操中最容易引发操作错误的地方。KV2与KV8的选择,本质上是各个标准体系的壁垒:
1. 美国ASTM/ASME/AWS体系 - 明确KV8(8mm锤刃)
根据ASTM A370-26 图10, 标准夏比 V 型冲击(CVN)的摆锤锤刃半径,白纸黑字地标注为8mm。
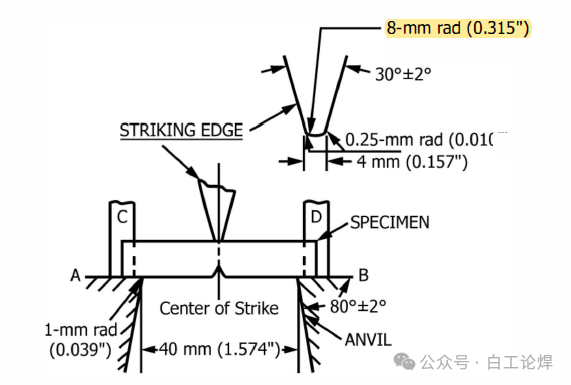
图片来源:ASTM A370-26
2.欧洲EN/ISO体系 - 明确KV2 (2mm锤刃)
根据ISO15614-1:2017 条款7.4.4:除非有规定,否则应使用符合ISO 148-1的2mm摆锤锤刃。焊缝金属应使用的试样类型为VWT,而热影响区则为VHT。
3. 中国GB/NB体系 - 隐性的KV2 (2mm锤刃)
国内标准常常采用“隐性引用”。以NB/T47014-2023 条款6.4.1.7.2条规定“试验方法应符合GB/T229的规定”。而最关键的是,在表13 钢质焊接接头冲击性能指标中,明确标定的指标符号是KV2。这意味着,国标虽然正文没直接写“必须用2mm锤刃”,但通过考核指标的符号锁定了这个要求。
三、工程师避坑指南
在执行国标/欧标和美标项目时,混用KV2和KV8摆锤锤刃,经常会成为一个工厂、试验室和第三方检验之间的纠纷问题。给项目的执行和验收带来诸多现实困难。
为了杜绝因为“使用错误的锤刃”引发的焊评灾难,建议建立以下闭环:
四、写在最后
KV2与KV8的差别,不在试样和缺口尺寸,而在试验机的摆锤刀刃半径(2mm与8mm)。两套冲击试验体系各有标准依据、各有适用场合,用之前先看"产品标准怎么说",委托试验时明确交代,用之后把"用的哪把锤刃"记录清楚,再拿同条件数据作结论。做到这三点,焊评中的冲击试验数据,才经得起复验、仲裁与跨项目互认。
参考文献: 1. GB/T 229-2020 金属材料 夏比摆锤冲击试验方法 2. NB/T 47014~47016-2023 承压设备焊接工艺评定 3. ISO 15614-1:2017 Specification and qualification of welding procedures for metallic materials-Welding procedure test Part 1 4. ISO 148-1:2016 Metallic materials-Charpy pendulum impact test-Part 1 Test method 5. ASTM A370-26 Standard Test Methods and Definitions for Mechanical Testing of Steel Products
| 
 提升卡
 置顶卡
 沉默卡
 喧嚣卡
 变色卡
 抢沙发
 千斤顶
 显身卡
 微信公众号
 官方抖音号